生產稼動率是衡量設備或產線在計畫可生產時間內,實際有在生產的比例。如果你想快速判斷機台有沒有被充分利用、停機損失出在哪裡,先看生產稼動率通常最直接。
對製造業來說,生產稼動率不是單純的數學比率,而是連結排程、設備、換線、待料、人力與管理流程的核心指標。很多企業在推動智慧工廠、MES、設備聯網與即時戰情室時,第一個落地的指標往往就是它。
本文會從定義、公式、與 OEE 的差異,一路講到實務監控方式,幫你完整搞懂生產稼動率怎麼看、怎麼算、怎麼用。
一、生產稼動率是什麼?先搞懂定義與核心概念
生產稼動率指的是在既定的計畫生產時間內,設備、機台或產線實際投入生產的時間占比。它回答的是一句很核心的問題:原本該生產的時間,實際到底有多少時間真的在生產。
1. 生產稼動率的定義與常見應用情境
生產稼動率最常見的定義是:
生產稼動率 = 實際稼動時間 ÷ 計畫生產時間 × 100%
這裡的重點不在「機器有開電」或「人員有上班」,而在於設備是否處於可計入生產的有效運作狀態。因此,若機台雖然開著,但因待料、故障、換模、調機、停線而無法正常生產,通常不會算進實際稼動時間。
常見應用情境包括:
- 單台設備稼動監控
- 生產線稼動分析
- 班別效率比較
- 工單執行狀況追蹤
- 停機原因統計
- 產能瓶頸辨識
- OEE 前置分析
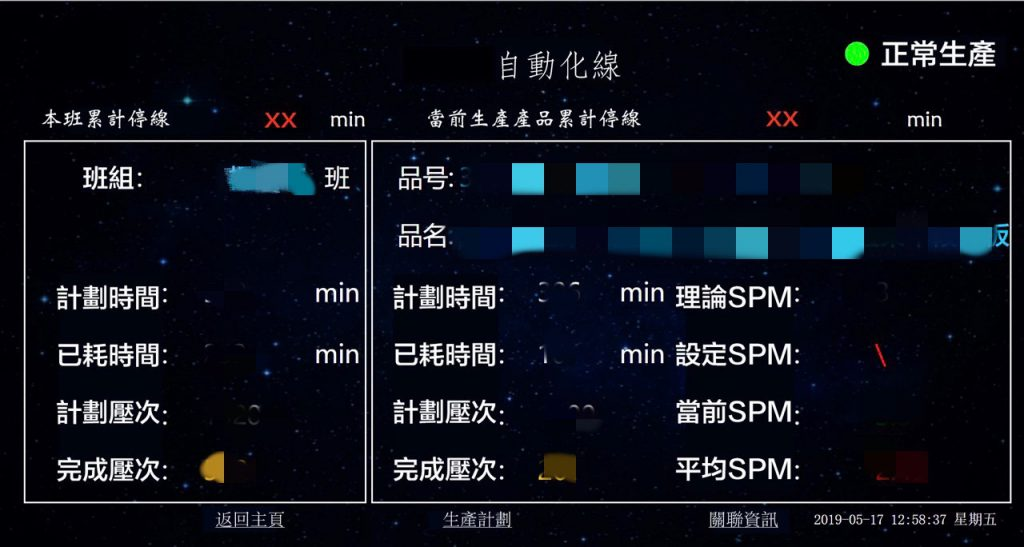
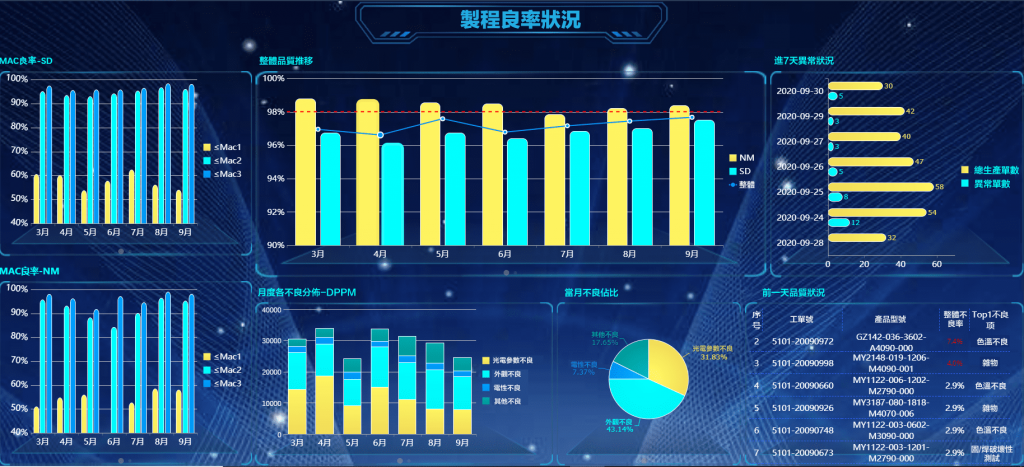
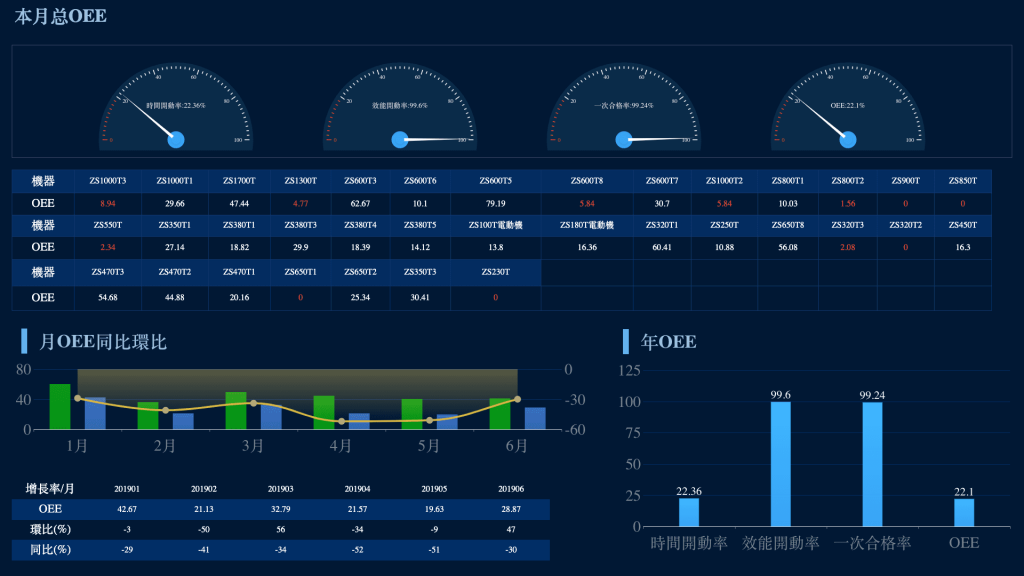
在離散製造、電子組裝、金屬加工、塑膠射出、食品包裝等場景中,生產稼動率都是管理現場效率的基本指標。
2. 生產稼動率與生產線稼動率的差異
生產稼動率通常可用在單機、工站、產線、製程段等不同層級;生產線稼動率則更聚焦於整條線的實際運作情況。簡單說,前者是概念較廣的效率指標,後者是應用在產線層級的具體觀察方式。
兩者差異可整理如下:
如果你要找單一設備的停機損失,看生產稼動率就很夠用;如果你要處理整線節拍、瓶頸站與工序銜接,則更應該看生產線稼動率。
生產稼動率可以反映產線實際運轉效率。不過,生產稼動率主要衡量產線運作狀況;若企業希望進一步評估整體產能是否被充分利用,則需要搭配觀察產能稼動率等指標,以掌握實際產出與可用產能之間的差距。
3. 為什麼企業需要追蹤生產稼動率
企業追蹤生產稼動率,是因為它能快速揭露「計畫與現場落差」發生在哪裡。當稼動率偏低,通常代表停機多、換線長、待料頻繁,或排程與現場執行不一致。
實務上,追蹤生產稼動率有三個直接價值:
- 找出時間損失來源:比起只看產量,更容易定位問題。
- 改善排程與產能配置:知道哪條線忙、哪條線閒。
- 建立持續改善基礎:讓設備、製造、生管、品保用同一套語言討論效率。
根據一般產業實務,許多工廠不是沒有生產數據,而是缺少可被一致定義、可被持續比較的時間指標。生產稼動率正好就是這種最適合作為跨部門共通語言的 KPI。
二、生產稼動率怎麼算?公式、分母分子與判讀方式
生產稼動率的計算並不複雜,難點通常不在公式,而在分母與分子怎麼定義。只要計畫時間、停機時間與實際稼動時間拆解一致,這個指標就會非常有用。
1. 生產稼動率計算公式與基本結構
最常用的公式如下:
生產稼動率 = 實際稼動時間 ÷ 計畫生產時間 × 100%
其中也常寫成:
生產稼動率 =(計畫生產時間 - 停機時間)÷ 計畫生產時間 × 100%
前提是你把停機時間定義完整,且沒有重複扣除。
這個公式的邏輯很簡單:
- 分母:原本安排可以生產的時間
- 分子:實際真的有在生產的時間
若結果是 85%,表示原本應該生產的時間中,有 15% 因各種原因沒有產出生產行為。
2. 實際稼動時間、計畫時間與停機時間怎麼拆解
要讓生產稼動率有管理價值,必須先統一時間定義。常見拆法如下:
- 日曆時間:24 小時或一週 7 天的總時間
- 計畫生產時間:扣除例假、保養、固定休息後,原本安排要生產的時間
- 停機時間:在計畫生產時間內,因異常或作業需求而未生產的時間
- 實際稼動時間:計畫生產時間扣除停機時間後的有效生產時間
常見停機時間可再細分為:
- 設備故障停機
- 換模換線
- 待料
- 品質異常處理
- 人員待命
- 工單切換
- 短暫停頓與微停機
這裡最重要的實務原則是:先定義,再計算。例如有些工廠把換線算停機,有些視為必要生產準備時間;兩種都可以,但不能今天這樣算、明天那樣算,否則指標無法比較。
3. 生產稼動率計算範例與數值判讀重點
假設某產線一天排定生產 10 小時,也就是 600 分鐘。
其中發生以下狀況:
- 設備故障:40 分鐘
- 換線調機:30 分鐘
- 待料:20 分鐘
則:
- 計畫生產時間 = 600 分鐘
- 總停機時間 = 40 + 30 + 20 = 90 分鐘
- 實際稼動時間 = 600 - 90 = 510 分鐘
所以:
生產稼動率 = 510 ÷ 600 × 100% = 85%
這個 85% 要怎麼看?重點不只是高或低,而是要搭配情境判讀:
- 若屬於高混低量、頻繁換線的產線,85% 可能不差
- 若屬於成熟量產線,85% 可能代表仍有改善空間
- 若昨天 92%、今天 85%,就要追查停機差異
- 若 A 線 85%、B 線 78%,就可比較異常結構
因此,生產稼動率最有價值的用法,不是看單一數字,而是看:
- 趨勢變化
- 線別比較
- 班別比較
- 停機原因結構
三、生產稼動率與 OEE 有什麼不同?差異比較一次看懂
生產稼動率主要看「有沒有在生產」,OEE 則進一步看「生產時快不快、做出來好不好」。因此,生產稼動率是時間利用率指標,OEE 是更完整的設備綜合效率指標。
1. OEE 的定義與組成要素
OEE 是 Overall Equipment Effectiveness,中文常譯為整體設備效率。它由三個核心因子組成:
- 稼動率(Availability):設備在計畫時間內,實際可運行的比例
- 性能效率(Performance):實際生產速度相對標準速度的表現
- 良率(Quality):良品數占總產出的比例
公式通常寫成:
OEE = 稼動率 × 性能效率 × 良率
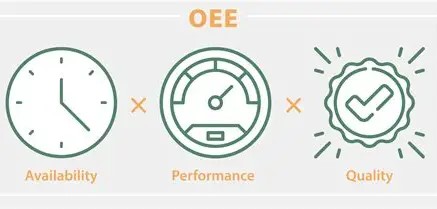
舉例來說,一台設備即使生產稼動率很高,若速度偏慢、良率不穩,OEE 仍可能不高。這也是為什麼很多工廠不能只看開機時間,還要連產出速度與品質一起看。
2. 生產稼動率與 OEE 的計算邏輯差異
生產稼動率與 OEE 的最大差異,在於觀察範圍不同。前者只回答「時間有沒有被用起來」,後者則回答「時間用了之後,產出效果好不好」。
下面用表格快速比較:
所以如果某條線生產稼動率有 90%,不代表 OEE 也會高。因為只要速度慢、報廢多,OEE 就會被拉低。
3. 什麼情況看生產稼動率,什麼情況看 OEE
如果你只想知道設備是否常停機、哪個班別最容易待料、哪條線換線太久,先看生產稼動率最有效。若你已經能掌握開機狀態,下一步才適合導入 OEE。
可用下列方式判斷:
適合看生產稼動率的情況
- 現場剛開始做數據化管理
- 先要找停機主因
- 想快速建立跨線比較基準
- 設備狀態資料已可取得,但品質與節拍資料尚未完整
適合看 OEE 的情況
- 已有穩定設備聯網與報工資料
- 要做產能優化與瓶頸改善
- 需要結合速度損失與品質損失
- 管理層要看更完整的效率總覽
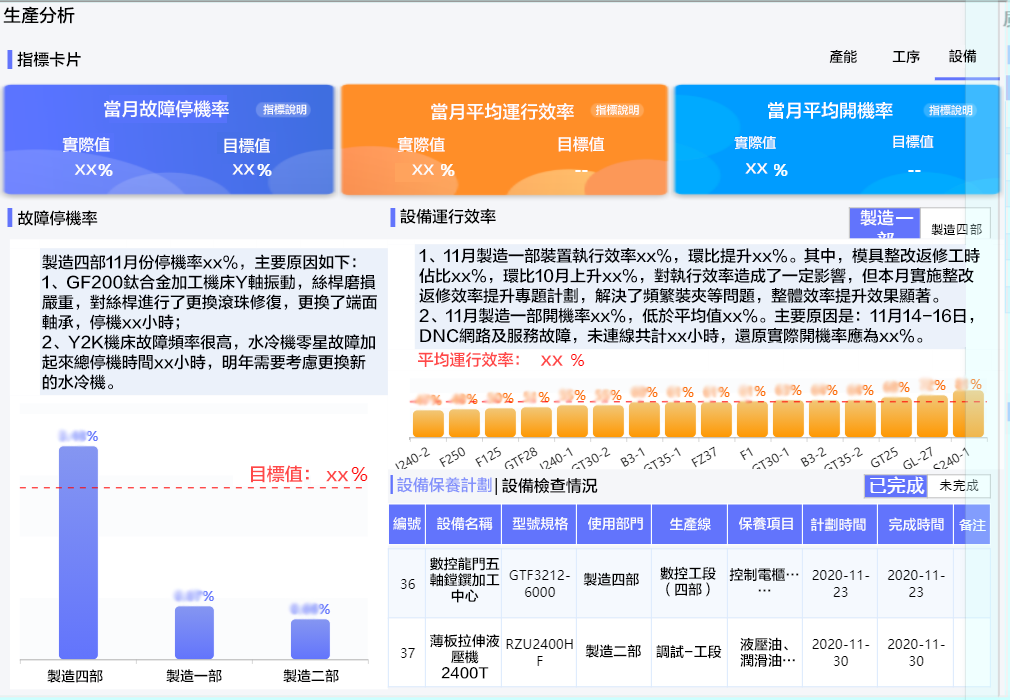
很多企業的導入路徑其實很務實:先把生產稼動率做準,再逐步延伸到 OEE。
四、哪些因素會影響生產稼動率?常見問題與改善方向
影響生產稼動率的因素很多,但大致可分成三類:設備因素、作業因素、管理因素。只要能把停機原因分類清楚,改善方向通常就會自然浮現。
1. 設備故障、換線與待料造成的稼動損失
生產稼動率下降,最常見的直接原因就是時間損失過多。其中又以設備故障、換線調機、待料最常見。
這三類問題的特性不同:
- 設備故障:通常屬於非預期停機,對產出衝擊最大
- 換線調機:多屬必要作業,但可透過標準化縮短時間
- 待料:常牽涉供應、倉儲、備料與工單銜接問題
若從改善優先順序看,建議先處理:
- 高頻故障設備
- 最長換線工序
- 重複發生的待料時段
這樣做的原因很簡單:不是所有停機都值得先處理,應優先抓高頻且高損失的問題。
2. 人員安排、排程波動與管理流程的影響
很多人以為生產稼動率低一定是設備問題,但實務上,人員與流程也常是主因。尤其在多品種少量、急單插單或依賴人工判斷的場域,管理因素影響很大。
常見情況包括:
- 班別交接不順,導致開線延遲
- 操作員技能差異大,造成調機時間波動
- 工單排程頻繁變動,增加切換損失
- 異常通報流程慢,延誤復機時間
- 停機原因填報不一致,導致後續分析失真
根據一般產業觀察,很多工廠的稼動率問題,不是單點失誤,而是例行流程中累積的小損失。這種問題若沒有數據拆解,現場常只會感覺「今天特別忙」,卻不知道時間到底浪費在哪裡。
3. 提升生產線稼動率的改善做法
提升生產線稼動率,核心不是盲目追求 100%,而是讓可生產時間中的非必要損失持續下降。真正有效的改善,通常來自制度化管理,而不是一次性的衝刺。
可優先採取以下做法:
- 建立停機原因碼:讓故障、待料、換線、品質異常可被分類
- 區分計畫停機與非計畫停機:避免混算失真
- 縮短換線時間:導入標準作業、前置備料、工具定位
- 做關鍵設備預防保養:降低突發停機
- 優化排程邏輯:減少不必要的小批量切換
- 建立班別與線別看板:讓異常被即時看見
- 追蹤改善前後差異:確認措施是否真的有效
若企業已開始推動數位化,將這些資料整合到單一平台,會比手工彙整更容易形成持續改善循環。
五、如何用 FineReport 監控生產稼動率與 OEE
要把生產稼動率管好,關鍵不是報表做得多,而是資料能不能即時串接、口徑能不能一致、異常能不能快速被看見。在這方面,FineReport 很適合用來建置製造現場的報表與戰情儀表板。
1. 用 FineReport整合設備、報工與停機資料
FineReport 的價值,在於它能把分散在不同系統中的資料整合起來,讓生產稼動率不再靠人工 Excel 拼湊。對製造業來說,最常見的資料來源包括:
- 設備聯網資料
- PLC / SCADA 訊號
- MES 報工資料
- ERP 工單與排程資料
- 人工停機填報
- 品質檢驗與良率資料
透過 FineReport,企業可以把這些來源整理成一致的分析模型,例如:
- 每台設備的計畫時間
- 每班停機分鐘數
- 每條線的生產線稼動率
- OEE 三要素拆解
- 停機原因 Pareto 圖
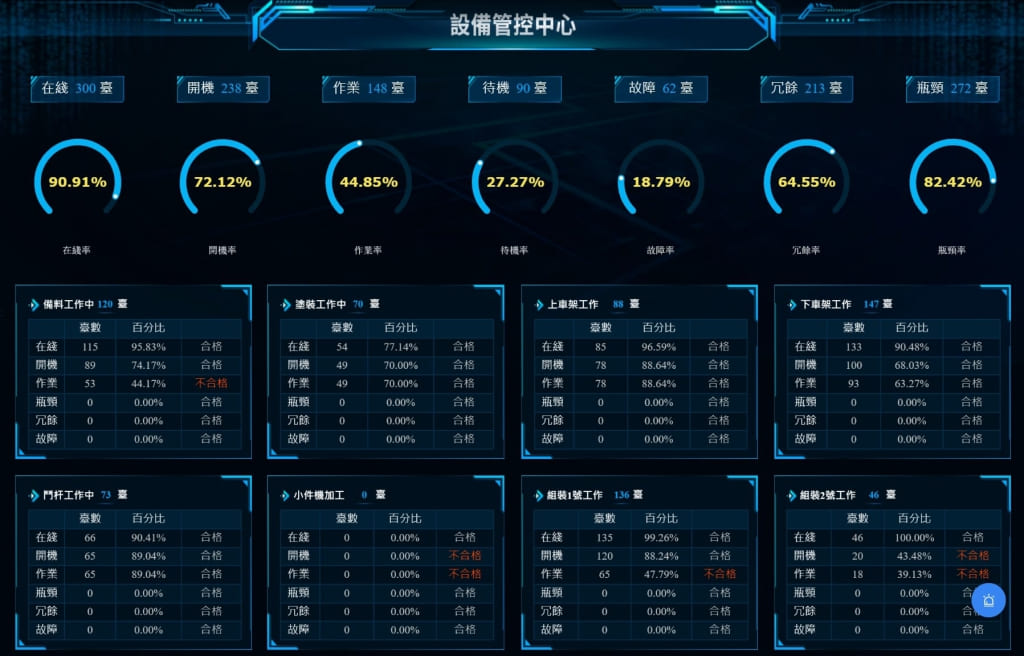
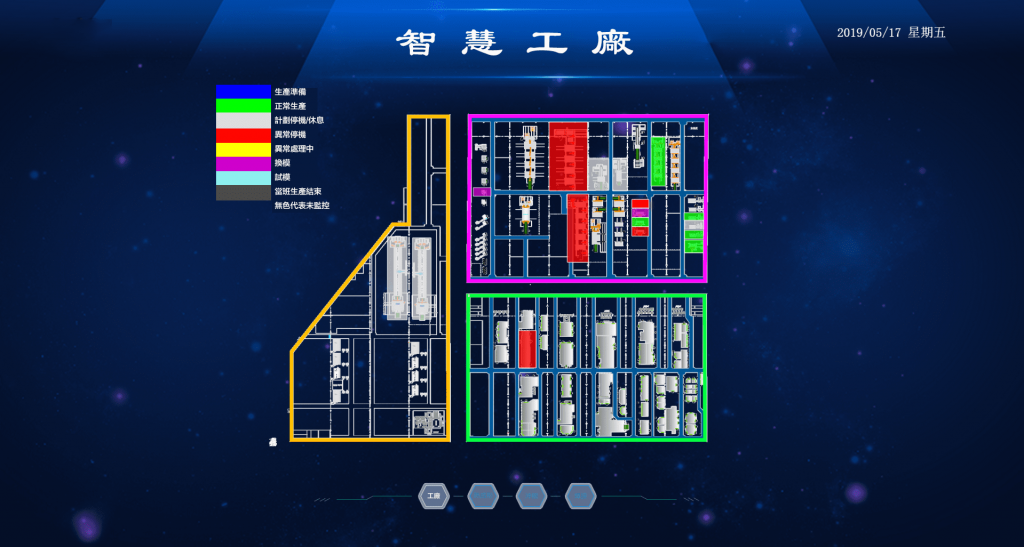
這樣的整合方式,特別適合有多工廠、多產線或跨部門協作需求的企業。
2. 建立生產稼動率儀表板的實務場景
一個好的生產稼動率儀表板,應該能讓管理者在幾分鐘內看懂:哪裡異常、原因是什麼、要先處理哪一個。
用 FineReport 規劃儀表板時,常見會包含這些區塊:
- 今日/本週/本月生產稼動率
- 線別或機台排名
- 停機原因分布
- 班別比較
- 工單進度與排程達成率
- OEE 即時監控
- 異常設備清單
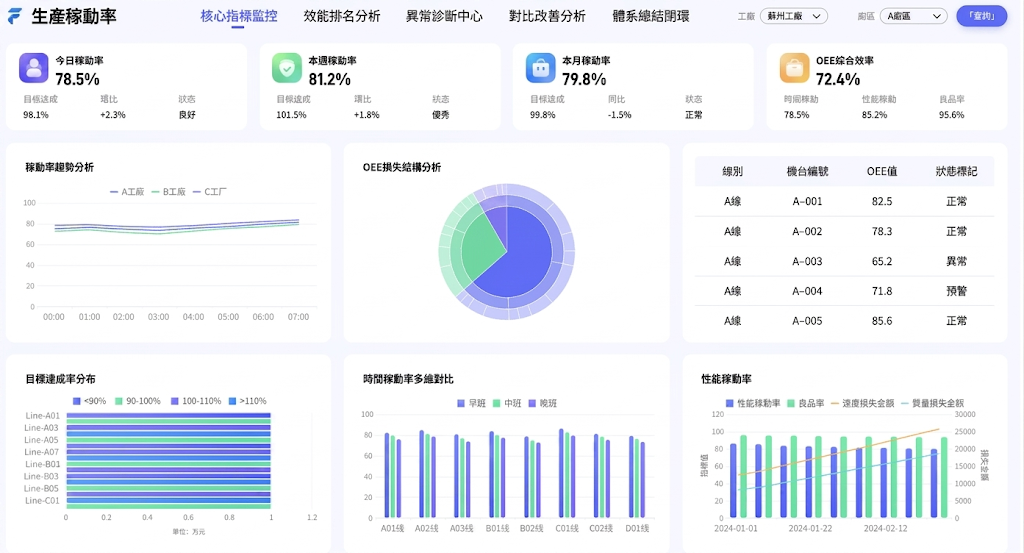
例如,製造主管打開儀表板後,可以先看到 A 線今日生產稼動率 78%,低於目標值 85%;再往下點擊,就能看到主要原因是待料 45 分鐘、換線 30 分鐘。這種由總覽到明細的追查邏輯,比單純看總表更有管理價值。
3. 透過即時報表追蹤生產線稼動率與異常警示
如果企業想把生產稼動率從「事後統計」升級為「即時管理」,即時報表與異常警示非常重要。FineReport 可用來設計即時刷新看板、條件預警與行動端查詢,讓現場與主管同步掌握狀態。
常見應用方式包括:
- 當某機台停機超過設定分鐘數,自動標紅
- 當某產線稼動率低於門檻,自動通知主管
- 當待料事件連續發生,自動追蹤工單與倉儲狀況
- 當 OEE 連續數班下降,觸發改善檢討
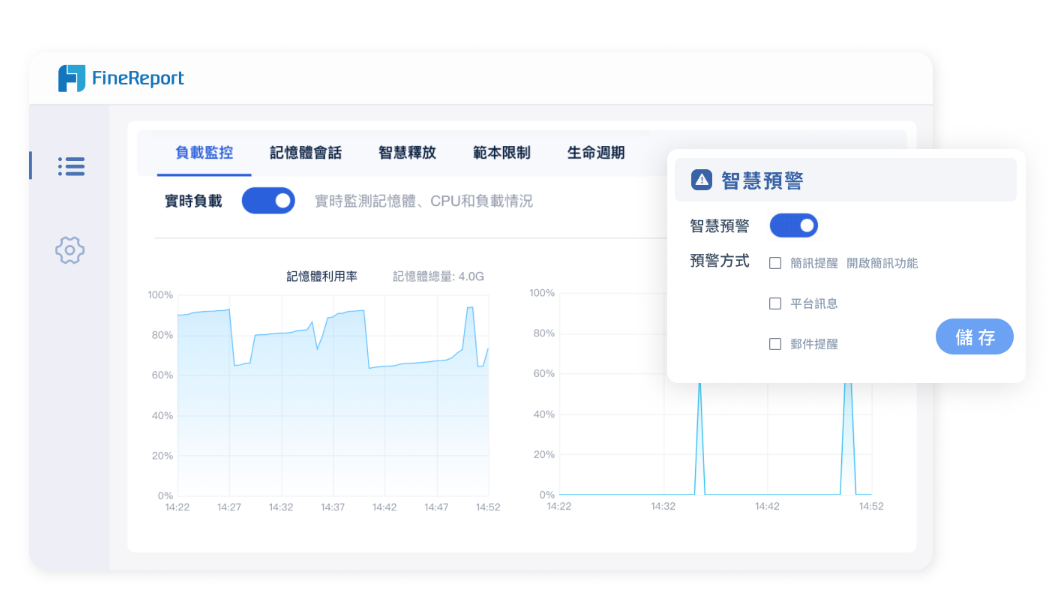
這樣的管理模式可以把問題處理時點往前移,避免月底才發現稼動率早已一路下滑。對追求現場透明化與快速反應的工廠來說,FineReport 不只是報表工具,更是把效率管理落地的操作介面。
六、導入生產稼動率管理前,企業應注意哪些重點
導入生產稼動率管理前,最重要的不是先選工具,而是先把指標定義、資料規則與改善流程建立清楚。否則報表再漂亮,數字也很難真正支撐管理決策。
1. 指標定義一致化,避免跨部門認知落差
同樣叫生產稼動率,不同部門常常算出不同結果。原因通常不是公式錯,而是定義不同。最常見的差異包括:
- 換線算不算停機
- 休息時間要不要列入分母
- 設備空轉算不算稼動
- 待料屬生管問題還是製造停機
- 微停機要不要納入
因此,導入前務必要先制定統一規則,至少明確定義:
- 計畫生產時間
- 實際稼動時間
- 計畫停機
- 非計畫停機
- 停機原因分類
- 報表統計週期
只要定義一致,後續跨廠、跨線、跨班的比較才有意義。
2. 資料蒐集頻率與報表維度如何規劃
生產稼動率不是只有「日報」一種看法,資料頻率與分析維度會直接影響管理效果。若只看月報,通常太慢;若只看秒級訊號,又可能雜訊過多。
較常見的規劃方式是:
資料蒐集頻率
- 即時訊號:設備狀態、停機、開機
- 每班更新:班別稼動率、停機彙總
- 每日彙整:產線比較、工單達成
- 每週/月分析:趨勢、改善成果、異常排行
報表維度
- 工廠
- 車間
- 產線
- 設備
- 班別
- 工單
- 產品別
- 停機原因別
如果企業使用 FineReport,可先從班別、線別、停機原因三大維度切入,通常最容易快速產出管理價值。
3. 從生產稼動率到持續改善的管理流程
生產稼動率真正的價值,不在於報表有沒有做出來,而在於能不能形成固定節奏的改善流程。若數據只停留在展示,通常過一段時間就會失去推動力。
建議建立以下管理循環:
- 定義指標:先統一計算邏輯
- 收集資料:設備、自動訊號、報工、停機填報
- 即時監控:看板掌握異常
- 例會檢討:分析低稼動率主因
- 提出改善:鎖定高損失項目
- 追蹤成效:比較改善前後差異
- 持續優化:調整標準、更新分類、擴大應用
這樣的流程,才能讓生產稼動率從單一指標,真正變成工廠持續改善的起點。
總結來說,生產稼動率適合用來快速掌握設備與產線的時間利用效率,OEE 則適合進一步分析速度與品質損失。若企業想把這些指標真正用起來,重點不只是會算,而是要能把資料串起來、把異常看出來、把改善做下去。透過像 FineReport 這類報表平台,企業能更有效率地建立生產稼動率與 OEE 的監控機制,讓現場管理從經驗判斷走向即時、透明且可追蹤的數據決策。
FAQs
不一定,過高的稼動率雖能提高產量,但可能導致設備過度磨損、故障率上升及品質問題,因此應兼顧效率、品質與設備健康狀況。
生產稼動率通常以「實際運轉時間 ÷ 計畫生產時間 × 100%」計算,用來衡量設備或產線的利用程度。
稼動率是指設備、機器或產線在可生產時間內實際投入運作的比例,是衡量設備利用效率的重要指標。
OEE(設備綜合效率)達到 85% 以上通常被視為世界級水準,60%~85% 屬於良好範圍,低於 60% 則通常代表仍有較大的改善空間。