Computer vision quality control menjadi krusial ketika tim QC, produksi, dan IT menghadapi tiga masalah sekaligus: inspeksi manual yang tidak konsisten, kecepatan lini yang terus meningkat, dan biaya kualitas yang diam-diam membengkak lewat scrap, rework, retur, serta komplain pelanggan. Dalam konteks manufaktur, nilai bisnisnya sederhana: mendeteksi cacat lebih cepat, lebih konsisten, dan lebih terukur sebelum produk bergerak ke proses berikutnya atau sampai ke pelanggan.
Bagi operations director, quality manager, atau IT manager pabrik, pertanyaan utamanya bukan lagi “apakah AI vision menarik?”, melainkan “use case mana yang benar-benar layak, KPI apa yang harus dikunci, dan bagaimana membangun sistem yang stabil di lingkungan produksi nyata?”. Artikel ini menjawab itu secara praktis.
Apa Itu Computer Vision Quality Control di Manufaktur
Computer vision quality control adalah penggunaan kamera, pencahayaan, sensor, dan algoritma visi komputer untuk melakukan inspeksi kualitas otomatis pada produk, komponen, atau kemasan di lini produksi. Sistem ini menganalisis citra atau video untuk menentukan apakah item pass/fail, mengidentifikasi jenis cacat, dan dalam beberapa kasus memberi skor tingkat keparahan defect.
Berbeda dengan pendekatan tradisional, sistem ini tidak sekadar menggantikan mata operator. Sistem yang dirancang dengan benar juga membangun jejak data inspeksi yang berguna untuk audit, analisis akar masalah, dan perbaikan proses.
Peran dalam proses inspeksi kualitas modern
Di pabrik modern, inspeksi kualitas tidak lagi berdiri sendiri. Ia terhubung dengan target output, OEE, scrap rate, dan kepuasan pelanggan. Karena itu, computer vision quality control biasanya berperan dalam:
- Inspeksi 100% item pada lini berkecepatan tinggi
- Deteksi dini cacat sebelum produk masuk ke tahap bernilai tambah lebih tinggi
- Standarisasi keputusan QC antar shift, operator, dan lokasi pabrik
- Penyimpanan bukti visual untuk audit dan analisis defect
- Peringatan real-time saat tren cacat meningkat
Perbedaan inspeksi manual, rule-based vision, dan sistem berbasis AI
Memahami perbedaannya penting agar ekspektasi implementasi realistis.
1. Inspeksi manual
Operator memeriksa produk secara visual berdasarkan SOP atau pengalaman.
Kelebihan:
- Fleksibel untuk kasus yang belum terdefinisi jelas
- Mudah dimulai tanpa investasi teknologi besar
Keterbatasan:
- Rentan terhadap kelelahan dan subjektivitas
- Konsistensi rendah antar shift
- Sulit menjaga akurasi pada throughput tinggi
2. Rule-based vision
Sistem menggunakan aturan tetap, misalnya threshold warna, ukuran, kontur, atau posisi objek.
Cocok untuk:
- Bentuk cacat yang konsisten
- Lingkungan dengan pencahayaan dan posisi objek stabil
- Tugas inspeksi sederhana seperti verifikasi label, dimensi, atau keberadaan komponen
Keterbatasan:
- Rapuh terhadap variasi nyata di lapangan
- Sulit menangani defect kompleks atau permukaan reflektif
3. Sistem berbasis AI
Model machine learning atau deep learning mempelajari pola visual dari data produksi dan mendeteksi anomali atau defect yang lebih kompleks.
Cocok untuk:
- Variasi produk tinggi
- Pola cacat yang tidak mudah ditulis dalam aturan tetap
- Permukaan kompleks, tekstur, atau defect halus
Keterbatasan:
- Membutuhkan data yang baik dan representatif
- Perlu monitoring performa dan retraining berkala
- Integrasi dan tata kelola lebih kompleks
Jenis cacat yang umum dideteksi pada lini produksi
Use case computer vision quality control sangat beragam, tergantung industri. Contoh defect yang umum:
- Cacat permukaan: goresan, retak, dent, noda, pori, kontaminasi
- Cacat dimensi atau bentuk: deformasi, tepi tidak rapi, misalignment
- Cacat perakitan: komponen hilang, posisi komponen salah, orientasi terbalik
- Cacat kemasan: label miring, printing blur, seal tidak rapat, barcode rusak
- Cacat finishing: warna tidak seragam, coating tidak merata, cacat las
- Cacat produk transparan atau reflektif: gelembung, partikel, deformasi visual
Kapan teknologi ini paling relevan untuk diterapkan
Computer vision quality control paling relevan jika beberapa kondisi berikut terjadi:
- Volume inspeksi tinggi dan operator sulit menjaga konsistensi
- Nilai kerugian akibat defect cukup besar
- Produk bergerak cepat sehingga inspeksi manual menjadi bottleneck
- Perusahaan memerlukan traceability yang lebih baik
- Defect dapat dilihat secara visual dan didefinisikan dengan cukup jelas
- Variasi proses tinggi sehingga inspeksi rule-based tidak lagi memadai
KPI yang Harus Ditentukan Sebelum Implementasi
Salah satu penyebab proyek gagal adalah tim terlalu cepat memilih model atau vendor sebelum menyepakati KPI. Dalam proyek computer vision quality control, KPI harus mencerminkan dua lapis tujuan: performa teknis sistem dan dampak operasional bisnis.
Key Metrics (KPIs) yang wajib ditetapkan
Berikut KPI inti yang harus didefinisikan sejak awal:
-
Akurasi deteksi cacat
Persentase keputusan inspeksi yang benar terhadap total item yang diperiksa. Berguna sebagai metrik umum, tetapi tidak cukup jika berdiri sendiri. -
False Reject Rate (FRR)
Persentase produk bagus yang salah ditolak sebagai defect. KPI ini langsung memengaruhi scrap semu, rework, dan gangguan throughput. -
False Accept Rate (FAR)
Persentase produk cacat yang lolos sebagai produk baik. Ini adalah KPI kritis karena berhubungan langsung dengan risiko komplain pelanggan, retur, dan biaya kualitas eksternal. -
Precision
Dari seluruh item yang ditandai defect oleh sistem, berapa persen yang benar-benar defect. Penting untuk menilai beban verifikasi ulang oleh tim QC. -
Recall / Sensitivity
Dari seluruh item defect yang sebenarnya ada, berapa persen yang berhasil ditemukan. Metrik ini penting pada cacat kritis yang tidak boleh lolos. -
Throughput inspeksi
Jumlah item yang dapat diperiksa per menit atau per jam. KPI ini harus sesuai dengan takt time dan kecepatan aktual lini produksi. -
Latency keputusan
Waktu dari pengambilan gambar hingga output pass/fail tersedia. Ini penting untuk sistem ejector otomatis atau keputusan real-time. -
Lead time respons defect
Waktu yang dibutuhkan sejak defect terdeteksi sampai tindakan korektif dilakukan. KPI ini berdampak pada jumlah produk terdampak dalam satu batch. -
Efisiensi rework
Persentase item yang bisa diperbaiki dengan cepat setelah sistem menandai defect. Membantu menghitung nilai nyata dari deteksi dini. -
Scrap rate
Persentase produk yang dibuang. KPI ini sering menjadi indikator utama apakah implementasi benar-benar mengurangi kerugian. -
Cost of Poor Quality (COPQ)
Total biaya akibat cacat, termasuk scrap, rework, downtime, inspeksi ulang, retur, klaim, dan dampak reputasi. -
ROI implementasi
Perbandingan manfaat finansial terhadap biaya kamera, edge device, integrasi, pelabelan data, lisensi, dan pemeliharaan.
Akurasi deteksi cacat, false reject, dan false accept
Dalam praktik pabrik, false accept biasanya lebih berbahaya daripada false reject karena defect lolos ke pelanggan. Namun, false reject yang terlalu tinggi juga mahal karena menambah rework, inspeksi ulang, dan potensi pembuangan produk baik.
Karena itu, target akurasi harus selalu dikaitkan dengan tipe defect:
- Untuk defect kritis, prioritaskan recall tinggi
- Untuk produk bernilai tinggi, false reject harus dikendalikan ketat
- Untuk lini cepat, latency dan throughput bisa sama pentingnya dengan akurasi
Throughput inspeksi dan dampaknya terhadap kecepatan lini produksi
Sistem vision yang “akurat di lab” tetapi tidak sanggup mengikuti kecepatan conveyor akan menciptakan bottleneck baru. Karena itu, ukur:
- Jumlah item per menit
- Waktu inferensi per gambar
- Waktu total capture hingga keputusan
- Stabilitas performa saat peak load
Target KPI ini harus mengacu ke kecepatan aktual lini, bukan ke skenario demo.
Lead time respons terhadap defect dan efisiensi rework
Nilai terbesar dari computer vision quality control sering datang bukan hanya dari mendeteksi defect, tetapi dari mempercepat tindakan korektif. Jika sistem dapat memberi alarm dini saat defect mulai naik, tim produksi bisa menyesuaikan parameter proses lebih cepat.
Contoh dampaknya:
- Mengurangi jumlah produk rusak dalam satu batch
- Mempercepat isolasi akar masalah mesin
- Meningkatkan first pass yield
- Menurunkan biaya rework yang terlambat
ROI, biaya kegagalan kualitas, dan target penghematan operasional
Sebelum implementasi, hitung model ekonomi sederhananya:
- Biaya scrap bulanan
- Biaya rework dan inspeksi ulang
- Kerugian akibat downtime karena quality issue
- Biaya retur, klaim, dan komplain
- Biaya tenaga kerja inspeksi manual
- Potensi penghematan dari deteksi lebih awal
Dengan begitu, proyek tidak berhenti pada “akurasi model bagus”, tetapi berlanjut ke “nilai bisnis terbukti”.
Cara Menyelaraskan KPI dengan Tujuan Bisnis
Penyelarasan KPI adalah titik temu antara QC, produksi, finance, dan IT.
Menentukan metrik yang langsung memengaruhi scrap, retur, dan komplain pelanggan
Mulailah dari metrik bisnis yang paling menyakitkan:
- scrap tinggi
- retur pelanggan
- komplain visual
- rework berulang
- inspeksi manual yang mahal
Lalu turunkan ke KPI teknis yang mendukung perbaikan metrik tersebut.
Memisahkan KPI teknis model dari KPI operasional pabrik
Jangan campurkan dua level KPI ini.
KPI teknis model:
- precision
- recall
- false reject
- false accept
- latency inferensi
KPI operasional pabrik:
- scrap rate
- throughput lini
- COPQ
- lead time penanganan defect
- OEE terkait quality loss
Pemisahan ini membantu evaluasi yang lebih objektif. Model bisa sangat baik, tetapi hasil bisnis tetap buruk jika integrasi prosesnya lemah.
Menetapkan baseline untuk evaluasi sebelum dan sesudah implementasi
Sebelum go-live, dokumentasikan baseline:
- tingkat defect saat ini
- biaya kualitas bulanan
- throughput inspeksi manual
- error antar operator
- rata-rata waktu respons terhadap defect
Tanpa baseline, ROI sulit dibuktikan.
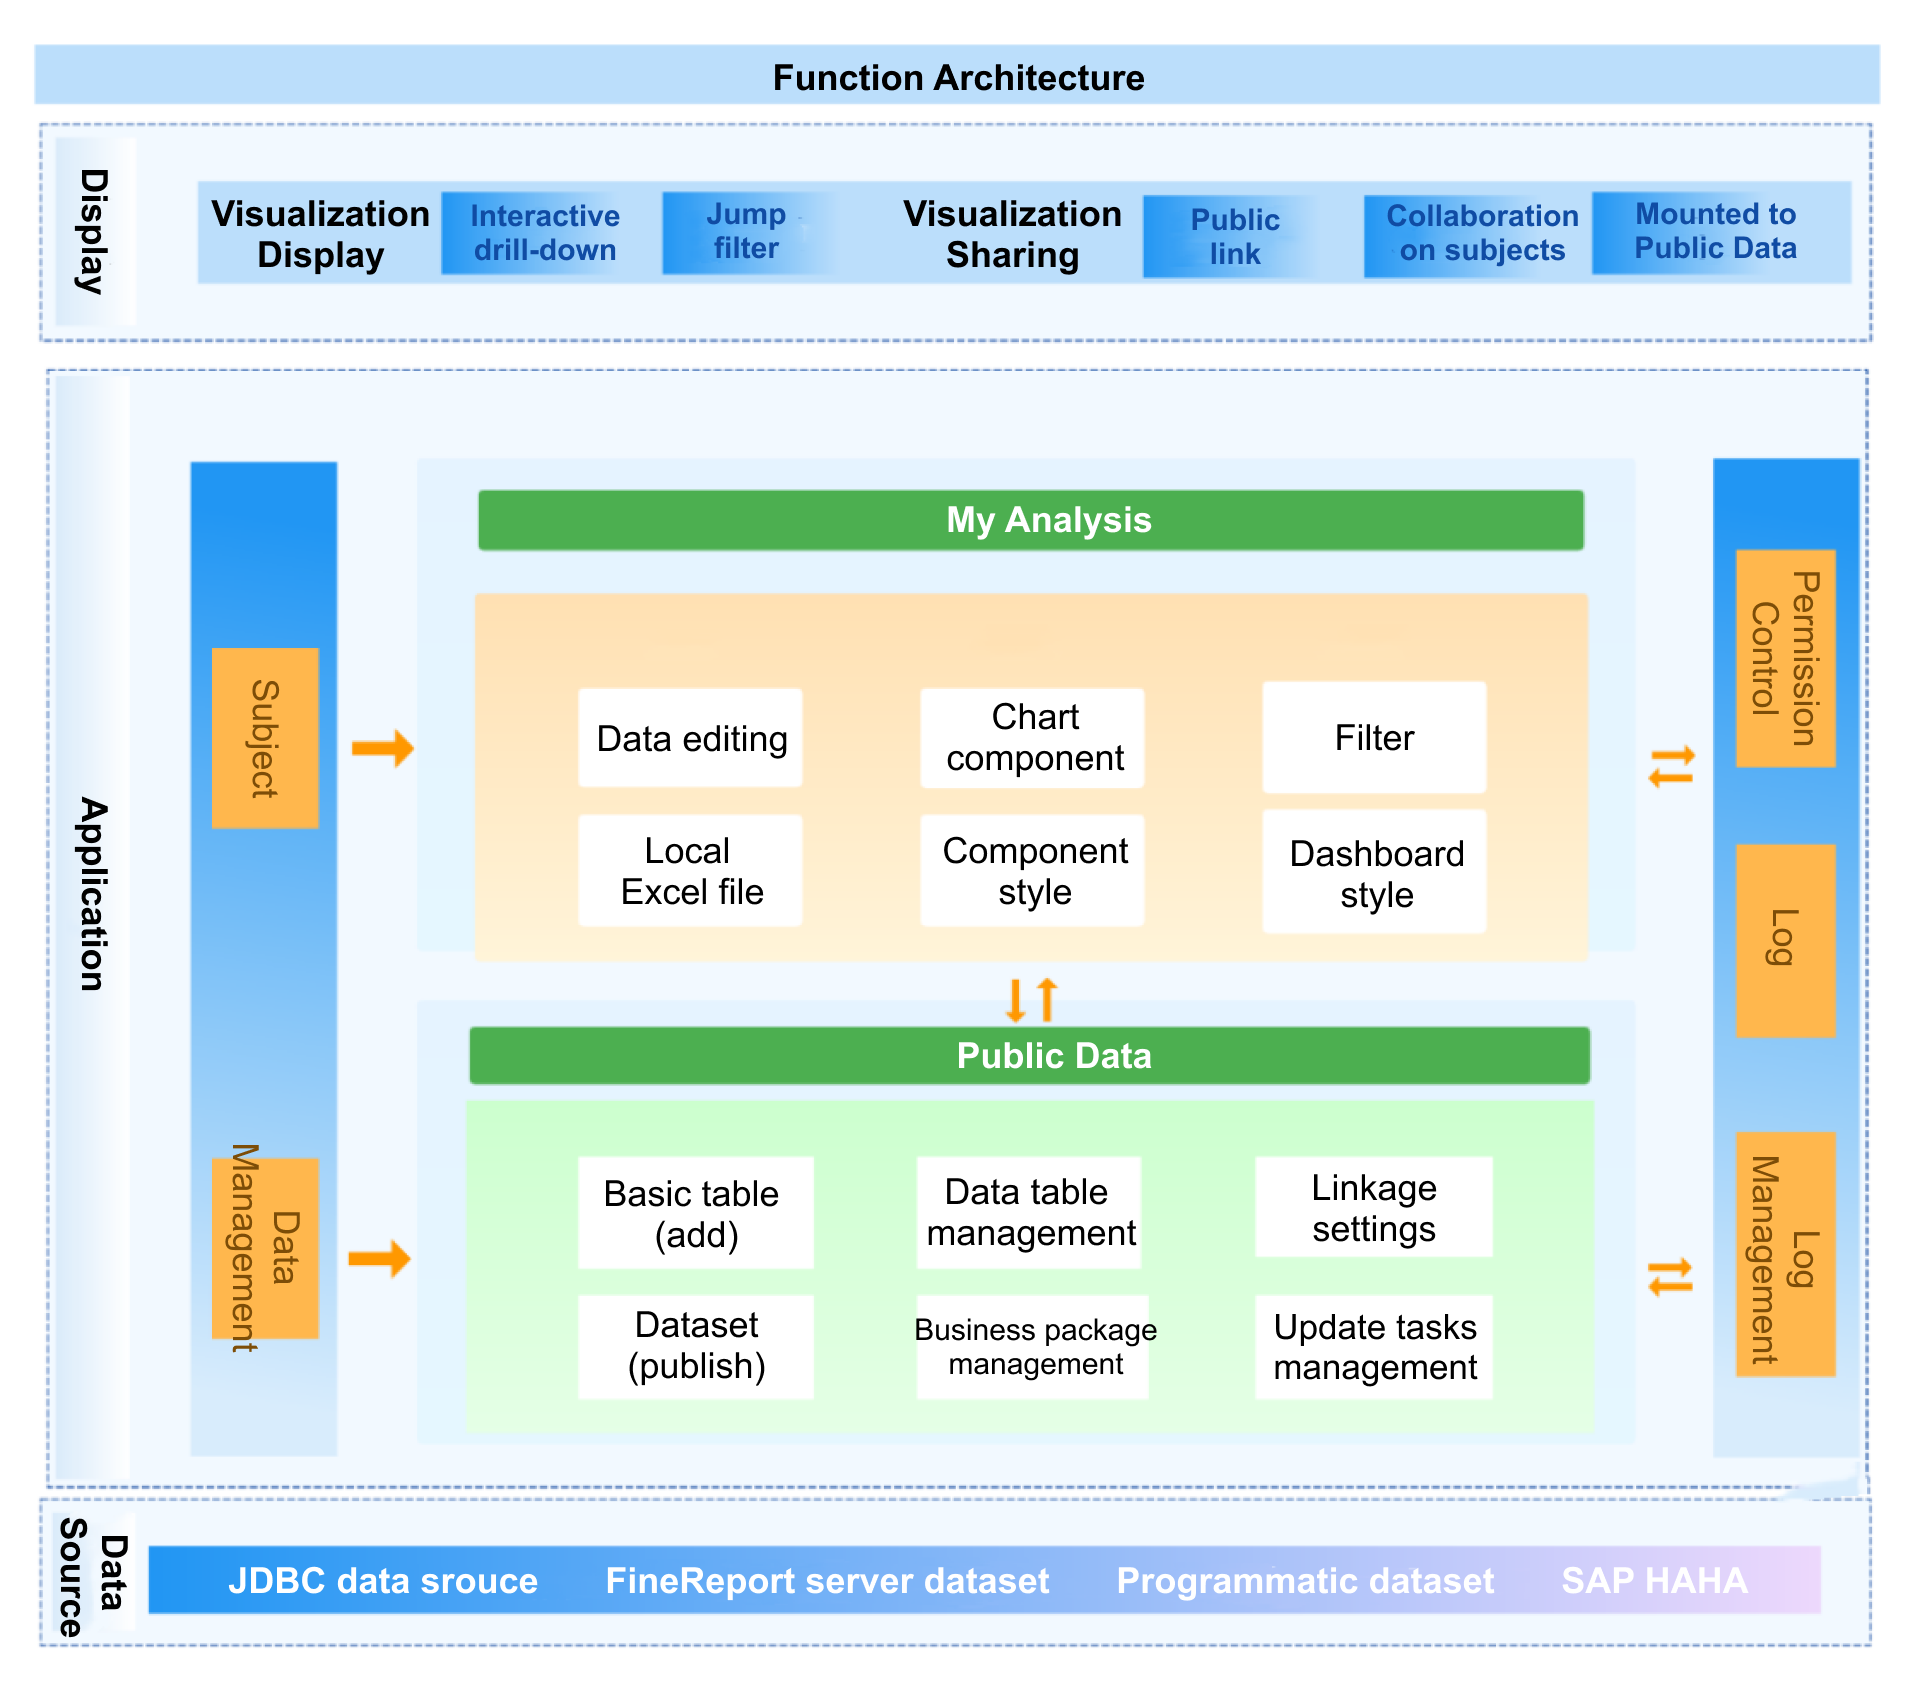
Arsitektur Sistem yang Umum Digunakan
Arsitektur computer vision quality control yang baik bukan hanya soal model AI. Keandalan sistem lebih banyak ditentukan oleh desain end-to-end: kamera, pencahayaan, trigger, komputasi, integrasi kontrol, dan penyimpanan data.
Kamera, pencahayaan, sensor pemicu, dan posisi pemasangan
Empat elemen ini menjadi fondasi.
Kamera
Pemilihan kamera dipengaruhi oleh:
- ukuran defect minimum yang harus terlihat
- kecepatan objek
- kebutuhan warna atau grayscale
- area inspeksi
- kebutuhan multi-angle
Pencahayaan
Dalam banyak proyek, pencahayaan lebih menentukan hasil daripada model. Pencahayaan yang stabil membantu:
- menonjolkan defect permukaan
- mengurangi glare dan bayangan
- meningkatkan konsistensi citra antar shift
Sensor pemicu
Trigger memastikan gambar diambil pada momen yang tepat. Biasanya menggunakan:
- photoelectric sensor
- encoder
- trigger dari PLC
Posisi pemasangan
Pemasangan harus memperhitungkan:
- jarak kerja kamera
- sudut pandang
- getaran mesin
- akses untuk maintenance
- keamanan operator
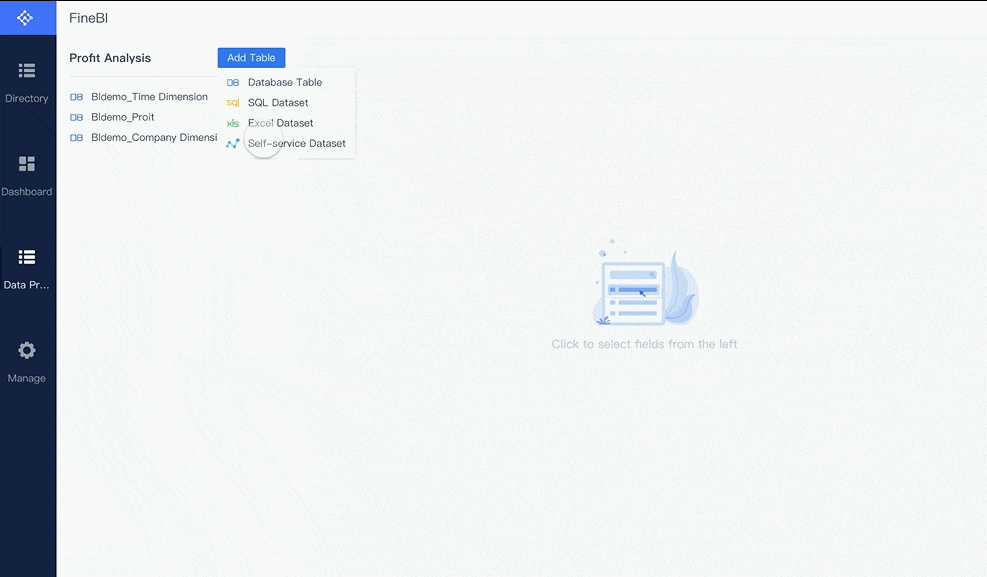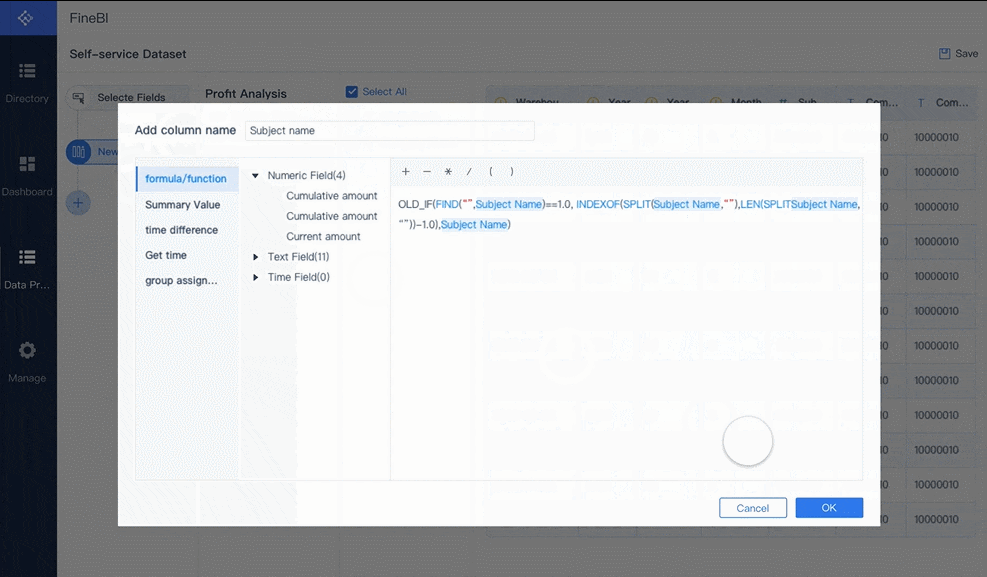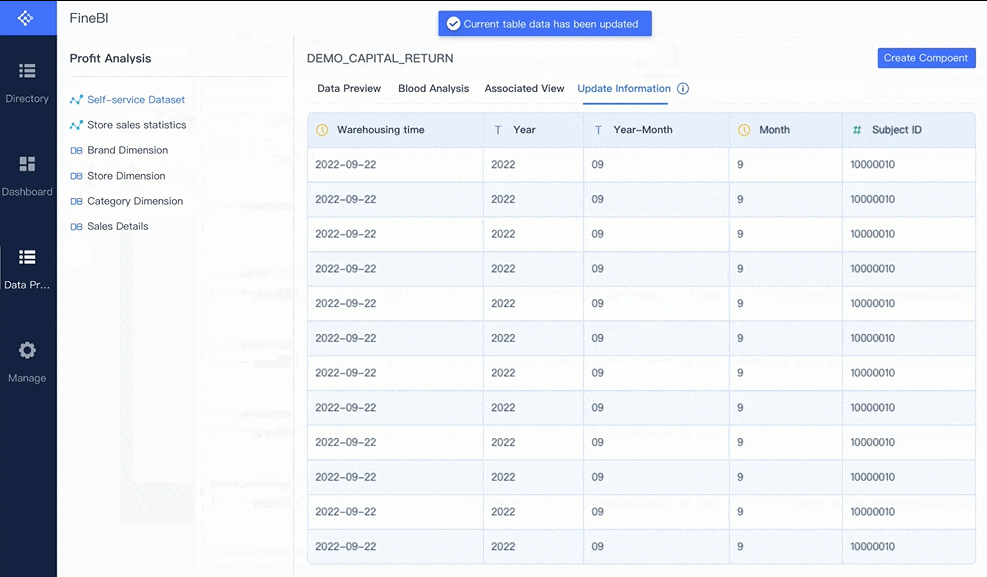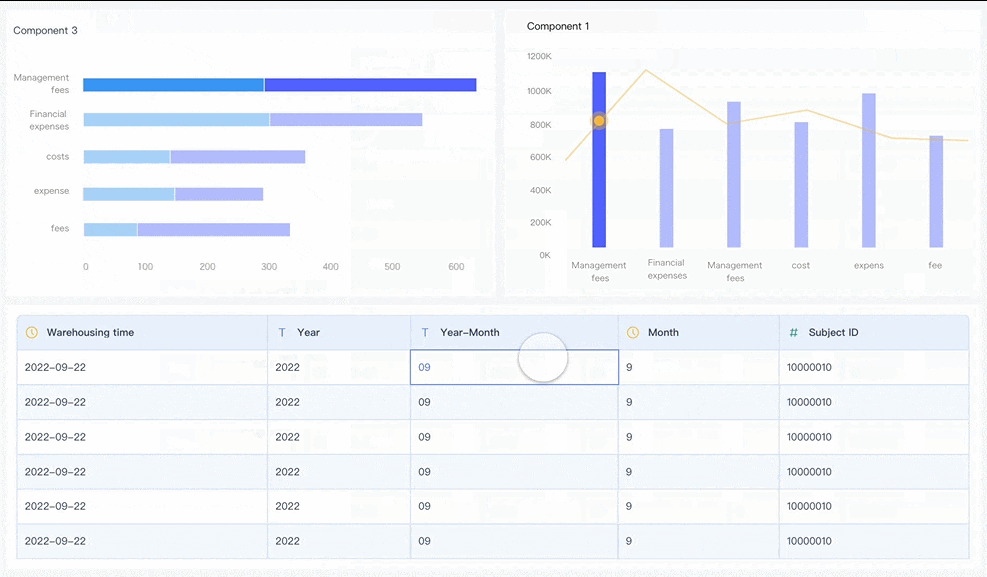
Edge device, server inferensi, dan integrasi ke PLC atau MES
Arsitektur komputasi umumnya terbagi menjadi tiga pola:
1. Edge inference
Pemrosesan dilakukan dekat lini produksi.
Keunggulan:
- latency rendah
- cocok untuk keputusan real-time
- lebih tahan terhadap gangguan jaringan
Cocok untuk:
- pass/fail cepat
- sorting otomatis
- ejector control
2. Server on-premise
Inferensi dilakukan di server lokal pabrik.
Keunggulan:
- kapasitas komputasi lebih besar
- mudah dikelola terpusat
- cocok untuk banyak titik inspeksi
3. Hybrid
Keputusan cepat di edge, sementara data, dashboard, dan analitik dikelola terpusat.
Ini sering menjadi pilihan terbaik untuk pabrik yang ingin menyeimbangkan performa dan skalabilitas.
Integrasi ke sistem pabrik biasanya melibatkan:
- PLC untuk sinyal pass/fail, reject, alarm
- MES untuk pelacakan batch, lot, order, dan traceability
- SCADA/HMI untuk visibilitas operator
- QMS/ERP untuk tindak lanjut kualitas dan pelaporan
Alur data dari pengambilan gambar hingga keputusan pass/fail
Secara umum, alurnya seperti ini:
- Sensor mendeteksi objek di titik inspeksi
- Kamera mengambil gambar
- Sistem melakukan preprocessing bila diperlukan
- Model atau algoritma menganalisis gambar
- Sistem menghasilkan skor atau klasifikasi defect
- Aturan keputusan menentukan pass, fail, atau review manual
- Sinyal dikirim ke PLC/MES/HMI
- Gambar dan metadata disimpan untuk audit
Penyimpanan data inspeksi untuk audit, pelacakan, dan perbaikan model
Data inspeksi tidak boleh dianggap sekadar arsip. Ini adalah aset operasional.
Data yang sebaiknya disimpan:
- gambar asli
- hasil anotasi atau label
- timestamp
- line ID dan machine ID
- batch/lot/serial number
- hasil pass/fail
- confidence score
- operator override jika ada
Manfaatnya:
- audit kualitas
- analisis tren defect
- pembuktian ke pelanggan
- retraining model
- root cause analysis
Komponen Data yang Menentukan Keandalan Sistem
Kualitas model AI sangat bergantung pada kualitas data produksinya.
Kualitas dataset, variasi kondisi produksi, dan pelabelan cacat
Dataset yang baik harus mencerminkan kondisi nyata:
- variasi produk
- variasi batch
- kondisi cahaya berbeda
- pergeseran posisi objek
- defect ringan hingga berat
Pelabelan juga harus konsisten. Jika standar defect antar inspector berbeda, model akan belajar dari “kebenaran” yang tidak stabil.
Pentingnya data normal versus data defect yang representatif
Banyak tim hanya fokus mengumpulkan gambar defect. Padahal, data produk normal juga sama pentingnya. Sistem harus memahami batas normal yang valid agar tidak over-reject.
Gunakan data yang mencakup:
- normal bagus dari berbagai kondisi
- defect yang sering terjadi
- defect yang jarang namun kritis
- contoh borderline untuk review manual
Strategi sampling untuk produk, batch, dan kondisi lingkungan berbeda
Sampling harus dirancang, bukan dikumpulkan secara acak. Pastikan ada representasi dari:
- shift berbeda
- operator berbeda
- lot bahan baku berbeda
- setting mesin berbeda
- kondisi lingkungan berbeda
Tantangan Lingkungan Produksi Nyata
Apa yang berhasil di demo sering gagal di lapangan karena faktor lingkungan produksi.
Perubahan pencahayaan, getaran, debu, dan variasi posisi objek
Tantangan umum di pabrik meliputi:
- lampu lingkungan berubah
- getaran conveyor
- debu menempel di lensa
- fixture longgar
- objek sedikit bergeser dari posisi ideal
Semua ini dapat menurunkan kualitas citra dan akurasi sistem secara signifikan.
Drift proses yang memengaruhi performa model dari waktu ke waktu
Proses produksi tidak statis. Material berubah, mesin aus, setting operator berbeda, dan jenis defect baru bisa muncul. Inilah yang disebut drift.
Tanda drift antara lain:
- false reject meningkat perlahan
- jenis defect baru tidak dikenali
- confidence score makin tidak stabil
- performa turun hanya pada shift atau batch tertentu
Kebutuhan fail-safe saat sistem tidak yakin terhadap hasil inspeksi
Sistem harus memiliki mode aman ketika confidence rendah atau input tidak valid. Jangan paksa semua kasus menjadi pass/fail otomatis.
Praktik fail-safe yang baik:
- kirim item ke jalur review manual
- beri alarm untuk inspeksi operator
- tandai batch untuk sampling tambahan
- log kejadian uncertainty untuk audit
7 Langkah Implementasi yang Benar
Implementasi computer vision quality control yang sukses biasanya mengikuti urutan yang disiplin. Berikut pendekatan 7 langkah yang paling aman dan efektif.
1. Pilih use case dengan dampak bisnis tinggi dan kriteria cacat yang jelas
Mulailah dari satu use case yang:
- menyebabkan biaya kualitas tinggi
- dapat diinspeksi secara visual
- memiliki definisi defect yang relatif tegas
- punya volume cukup untuk menghasilkan ROI
Hindari memulai dari use case paling kompleks hanya karena terlihat canggih.
2. Definisikan KPI, ambang keputusan, dan proses eskalasi untuk kasus ambigu
Sebelum pengembangan model:
- sepakati target false accept dan false reject
- tentukan kapan sistem otomatis reject
- tentukan kapan perlu review manual
- definisikan siapa yang mengambil keputusan jika hasil ambigu
Ini mencegah konflik antara tim QC dan produksi saat go-live.
3. Rancang setup kamera, pencahayaan, dan titik inspeksi yang stabil
Sebagai konsultan, ini salah satu nasihat terpenting: optimalkan fisik terlebih dulu, baru algoritma.
Langkah praktis:
- kunci posisi kamera dan fixture
- minimalkan pantulan dan bayangan
- pilih lighting yang konsisten
- validasi area inspeksi dari beberapa variasi produk
- uji stabilitas setup selama operasi penuh
4. Kumpulkan serta labeli data produksi yang cukup dan representatif
Gunakan data nyata dari lini produksi, bukan hanya sampel ideal. Pastikan data mencakup:
- produk bagus
- defect umum
- defect kritis
- variasi shift, batch, dan lingkungan
Lakukan quality control pada proses labeling agar standar cacat konsisten.
5. Uji model dalam pilot terbatas sebelum diterapkan ke lini penuh
Pilot yang baik bukan sekadar demo. Tujuannya adalah membuktikan:
- performa teknis di kondisi nyata
- kecocokan terhadap takt time
- dampak ke workflow operator
- kebutuhan perbaikan integrasi
Selama pilot, jalankan mode shadow jika perlu: sistem memberi keputusan, tetapi belum menjadi penentu final.
6. Integrasikan hasil inspeksi ke workflow operator, QC, dan sistem pabrik
Nilai bisnis baru muncul ketika output inspeksi digunakan dalam proses kerja. Integrasikan ke:
- alarm operator
- dashboard QC
- PLC untuk sorting atau reject
- MES untuk traceability batch
- sistem analitik untuk tren defect
Tanpa integrasi workflow, sistem hanya menjadi “kamera pintar” yang tidak mengubah hasil bisnis.
7. Pantau performa, audit hasil, dan lakukan retraining secara berkala
Setelah go-live, pekerjaan belum selesai. Tetapkan proses rutin untuk:
- memantau KPI harian dan mingguan
- meninjau false reject dan false accept
- mengaudit kasus override operator
- mengumpulkan data baru untuk retraining
- memverifikasi performa setelah perubahan proses
Best practices implementasi dari perspektif konsultan
Agar lebih operasional, berikut 5 best practices yang sebaiknya diterapkan:
1. Bentuk tim lintas fungsi sejak awal
Libatkan QC, produksi, maintenance, IT/OT, dan vendor. Banyak proyek tertunda bukan karena model gagal, tetapi karena tidak ada pemilik proses yang jelas.
2. Mulai dari defect yang paling mahal, bukan yang paling menarik
Prioritaskan defect yang punya dampak finansial nyata. Ini mempercepat buy-in dari manajemen.
3. Gunakan ambang keputusan bertingkat
Jangan hanya punya dua output. Terapkan kategori:
- pass
- fail
- uncertain/manual review
Pendekatan ini lebih aman untuk fase awal implementasi.
4. Uji performa dalam kondisi terburuk
Jangan hanya menguji saat lini stabil. Uji juga saat:
- kecepatan puncak
- pencahayaan berubah
- produk sedikit bergeser
- muncul variasi batch
5. Dokumentasikan SOP dan governance model
Setiap perubahan model, threshold, atau setup kamera harus terdokumentasi. Ini penting untuk audit, troubleshooting, dan skalasi.
Kesalahan Umum yang Perlu Dihindari
Beberapa kesalahan berikut sangat sering terjadi dalam proyek computer vision quality control:
Memulai dari model sebelum standar kualitas dan proses inspeksi disepakati
Jika definisi “cacat” belum final, model akan dilatih dengan label yang ambigu. Hasilnya, sistem terlihat tidak konsisten padahal akar masalahnya ada di standar kualitas yang belum matang.
Mengabaikan kualitas pencahayaan dan fixture saat mengejar akurasi model
Banyak tim terlalu cepat membahas arsitektur AI, tetapi mengabaikan lighting dan stabilitas mekanik. Padahal dua faktor ini sering menjadi penentu utama performa lapangan.
Mengukur sukses hanya dari akurasi tanpa melihat dampak operasional
Akurasi 98% bisa tetap buruk jika:
- false accept terjadi pada defect kritis
- latency terlalu tinggi
- throughput tidak cukup
- operator tidak tahu harus berbuat apa saat alarm muncul
Cara Evaluasi, Pilot, dan Skalasi Antar Lini
Setelah pilot berhasil, tantangan berikutnya adalah memastikan sistem bisa diulang pada lini, produk, atau pabrik lain tanpa mengulang kekacauan dari nol.
Indikator keberhasilan saat proof of concept, pilot, dan roll-out
Setiap fase harus punya kriteria sukses yang berbeda.
Proof of Concept
Fokus pada kelayakan teknis:
- defect bisa terlihat konsisten
- setup kamera dan lighting bekerja
- model awal menunjukkan potensi performa
Pilot
Fokus pada operasional nyata:
- throughput sesuai takt time
- false accept dan false reject dalam batas target
- workflow operator berjalan
- integrasi ke PLC/MES stabil
Roll-out
Fokus pada replikasi dan governance:
- SOP bisa diulang
- dashboard monitoring aktif
- support model dan hardware jelas
- manfaat finansial mulai terukur
Kapan sistem layak diperluas ke produk atau pabrik lain
Skalasi layak dilakukan bila:
- KPI pilot stabil dalam periode yang cukup
- standar defect terdokumentasi jelas
- variasi antar produk bisa dipetakan
- tim lokal siap mengoperasikan dan memelihara sistem
- ada governance untuk versi model dan data
Jika salah satu belum matang, roll-out terlalu cepat justru akan menggerus kepercayaan internal.
Tata kelola perubahan model, versi data, dan SOP inspeksi
Skalasi memerlukan governance yang disiplin. Minimal, perusahaan harus memiliki:
- versi model yang terdokumentasi
- dataset training dan validasi yang terlacak
- catatan perubahan threshold
- approval workflow untuk update sistem
- SOP inspeksi dan override operator yang seragam
Peran tim QC, produksi, IT, dan vendor dalam skalasi jangka panjang
Skalasi bukan hanya proyek teknologi. Ini adalah model operasi.
QC
- menetapkan standar defect
- memvalidasi hasil inspeksi
- memimpin audit kualitas
Produksi
- memastikan alur kerja di lini berjalan
- menindaklanjuti alarm dan tren defect
- memberi umpan balik kondisi proses
IT/OT
- menjaga konektivitas, integrasi, keamanan, dan logging
- mengelola server, edge device, backup, dan akses
Vendor atau partner implementasi
- membantu tuning model
- mendukung troubleshooting
- memberi rekomendasi roadmap perluasan
Checklist Sebelum Go-Live
Sebelum sistem diaktifkan penuh, gunakan checklist berikut:
- KPI baseline dan target sudah disetujui lintas fungsi
- SOP penanganan hasil inspeksi dan pengecualian sudah tersedia
- Mekanisme monitoring, logging, dan backup sudah diuji
- Operator memahami alur kerja serta batas kemampuan sistem
Tambahkan juga pemeriksaan berikut:
- lighting dan kamera sudah tervalidasi dalam kondisi operasional
- trigger sinkron dengan kecepatan lini
- integrasi pass/fail ke PLC atau MES sudah diuji
- mekanisme fallback manual siap digunakan
- proses audit hasil inspeksi sudah dijadwalkan
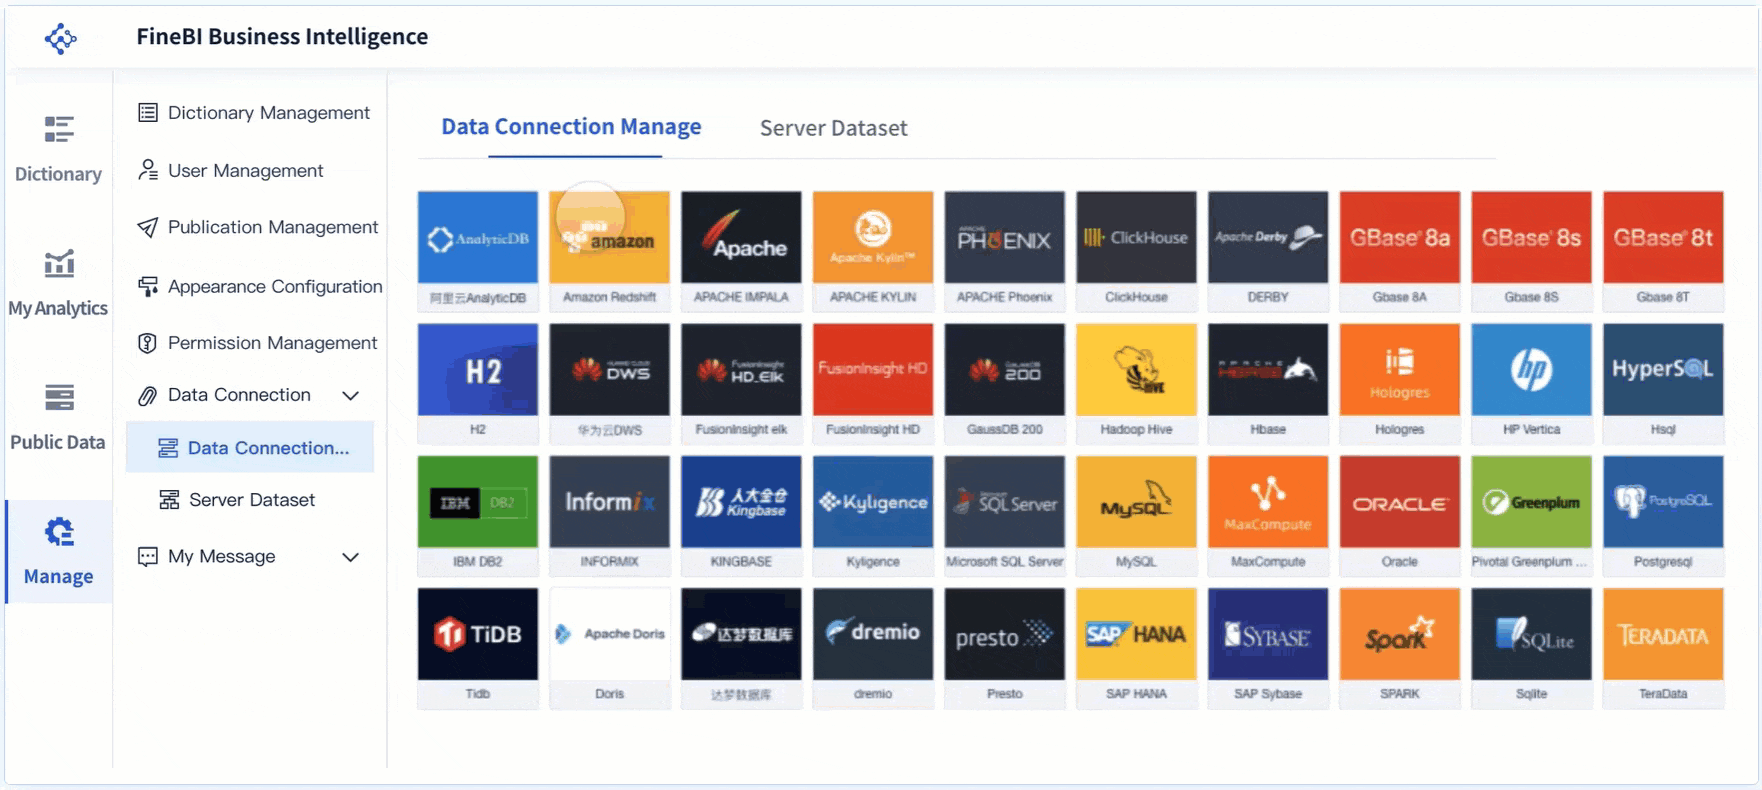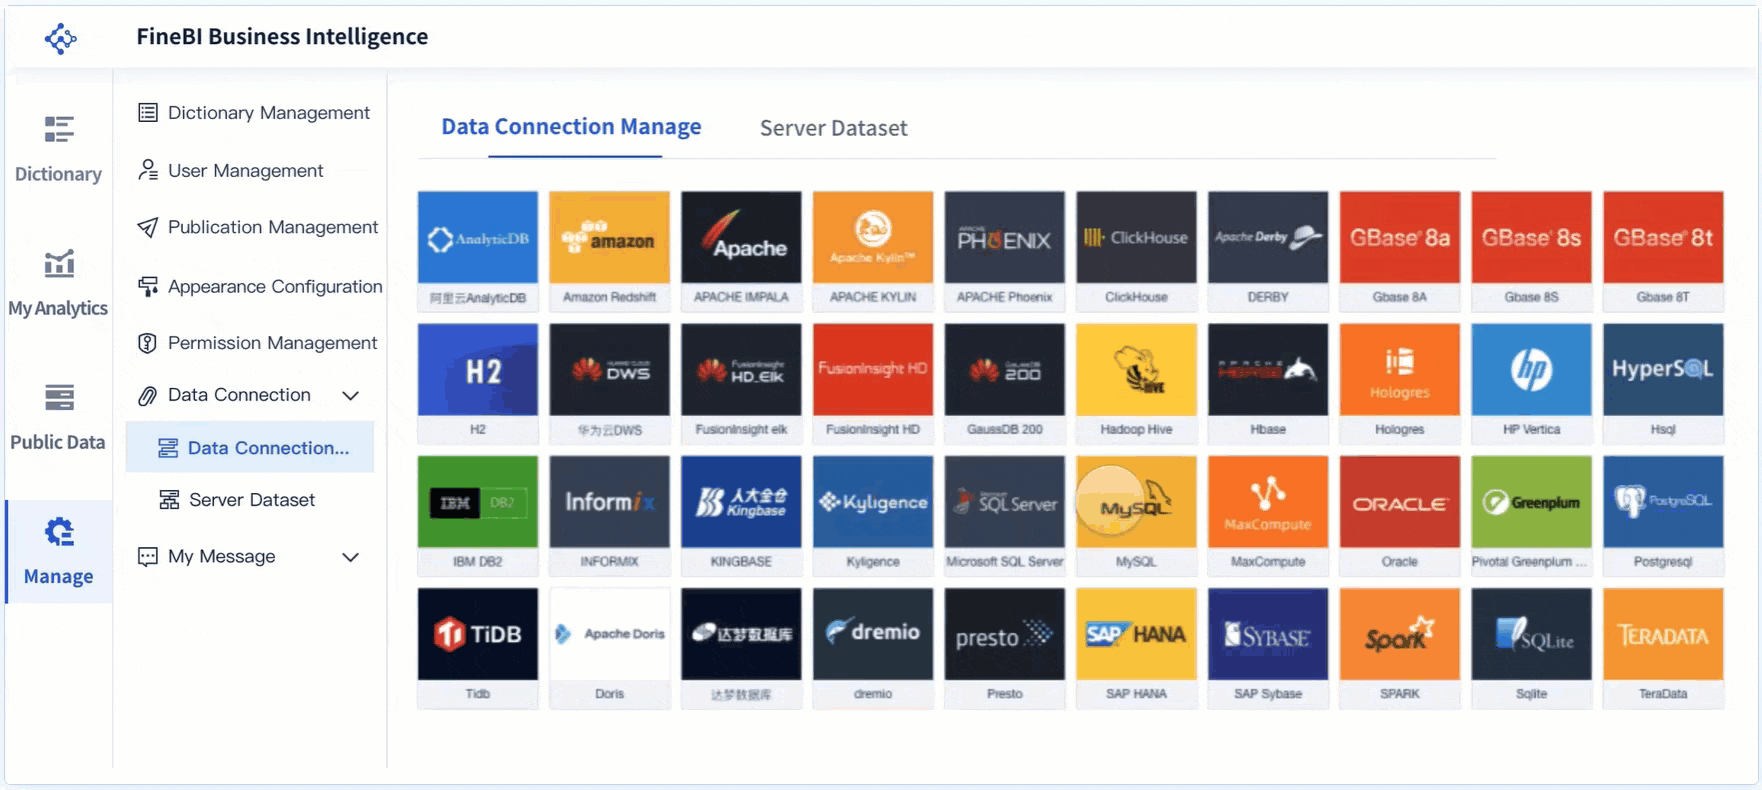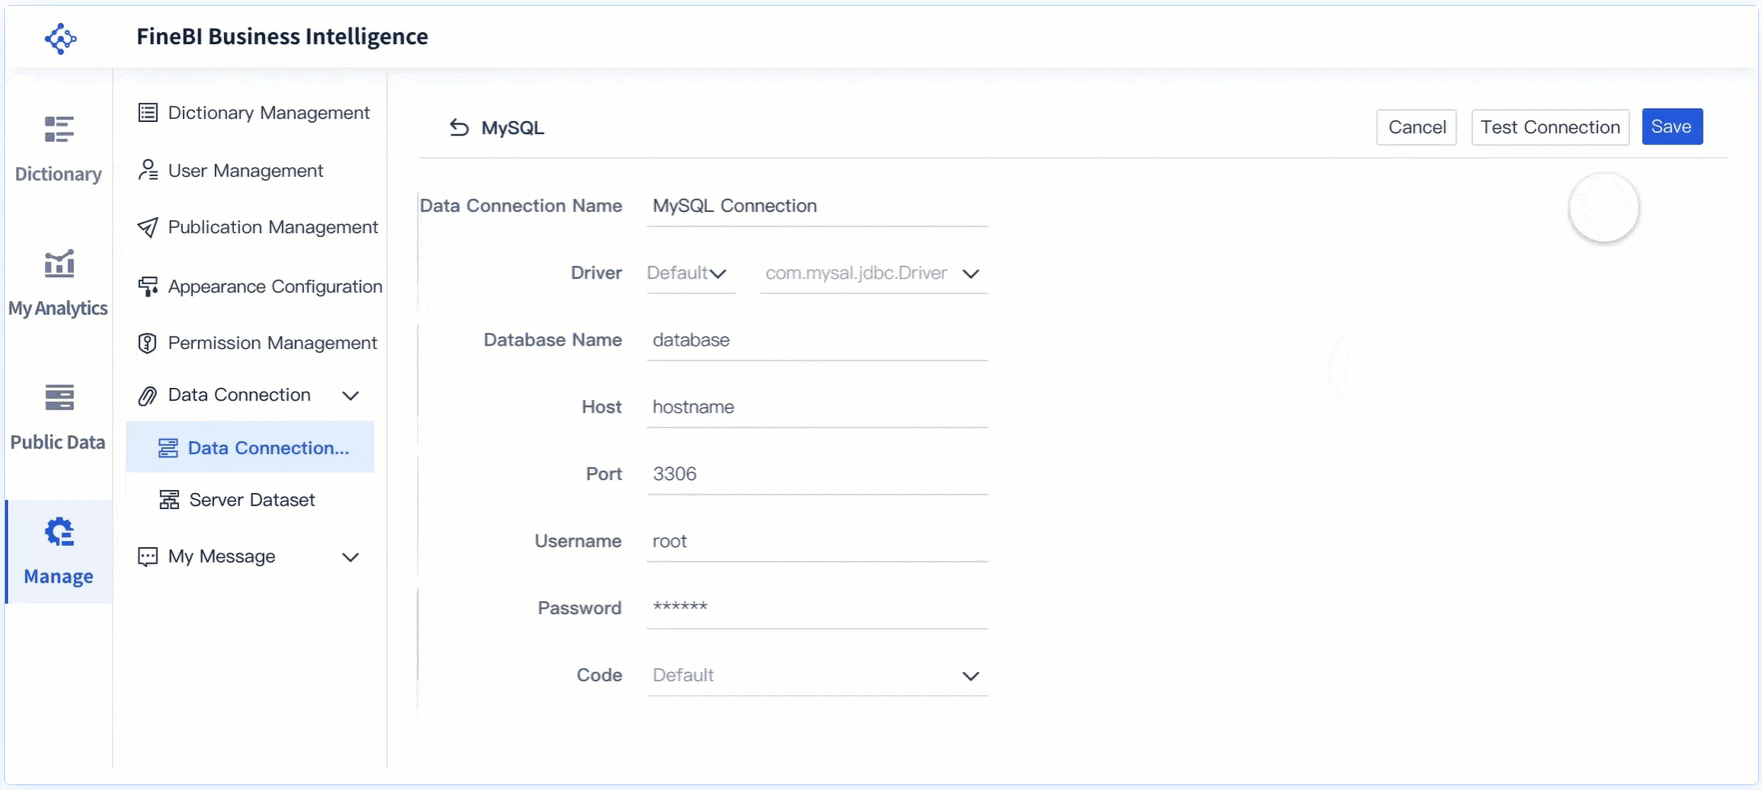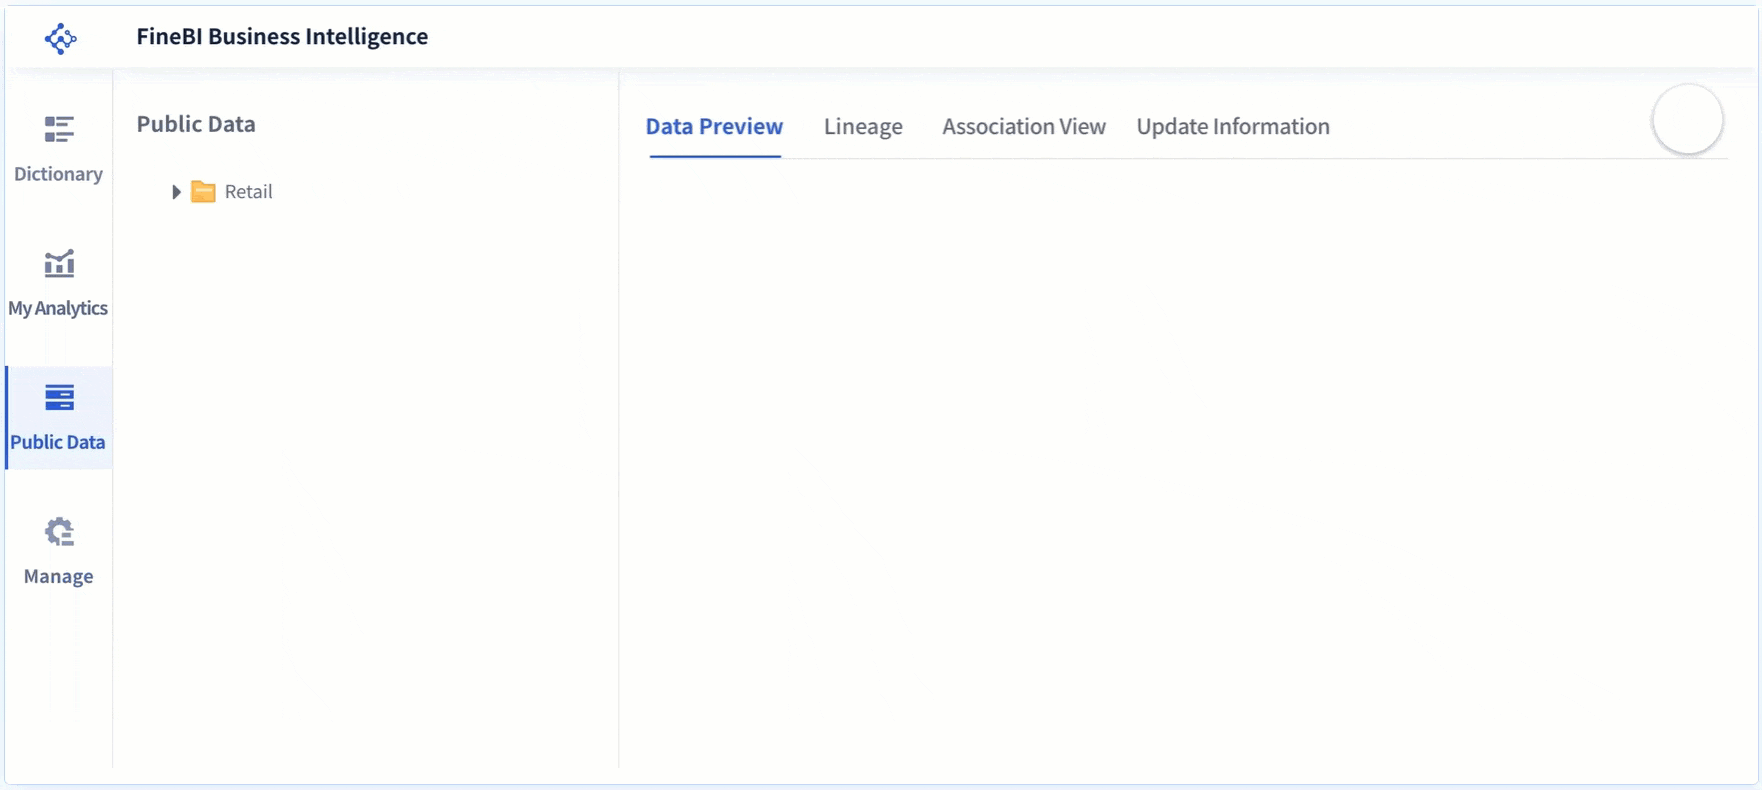
Membangun Manual Itu Kompleks: Gunakan FineBI untuk Mempercepat Monitoring dan Pengambilan Keputusan
Membangun computer vision quality control secara manual memang memungkinkan, tetapi kompleksitasnya cepat meningkat begitu perusahaan mulai menghubungkan banyak lini, banyak KPI, dan banyak sumber data inspeksi. Tantangannya bukan hanya pada model visi, tetapi juga pada konsolidasi data, dashboard lintas fungsi, monitoring tren defect, dan pelaporan ROI.
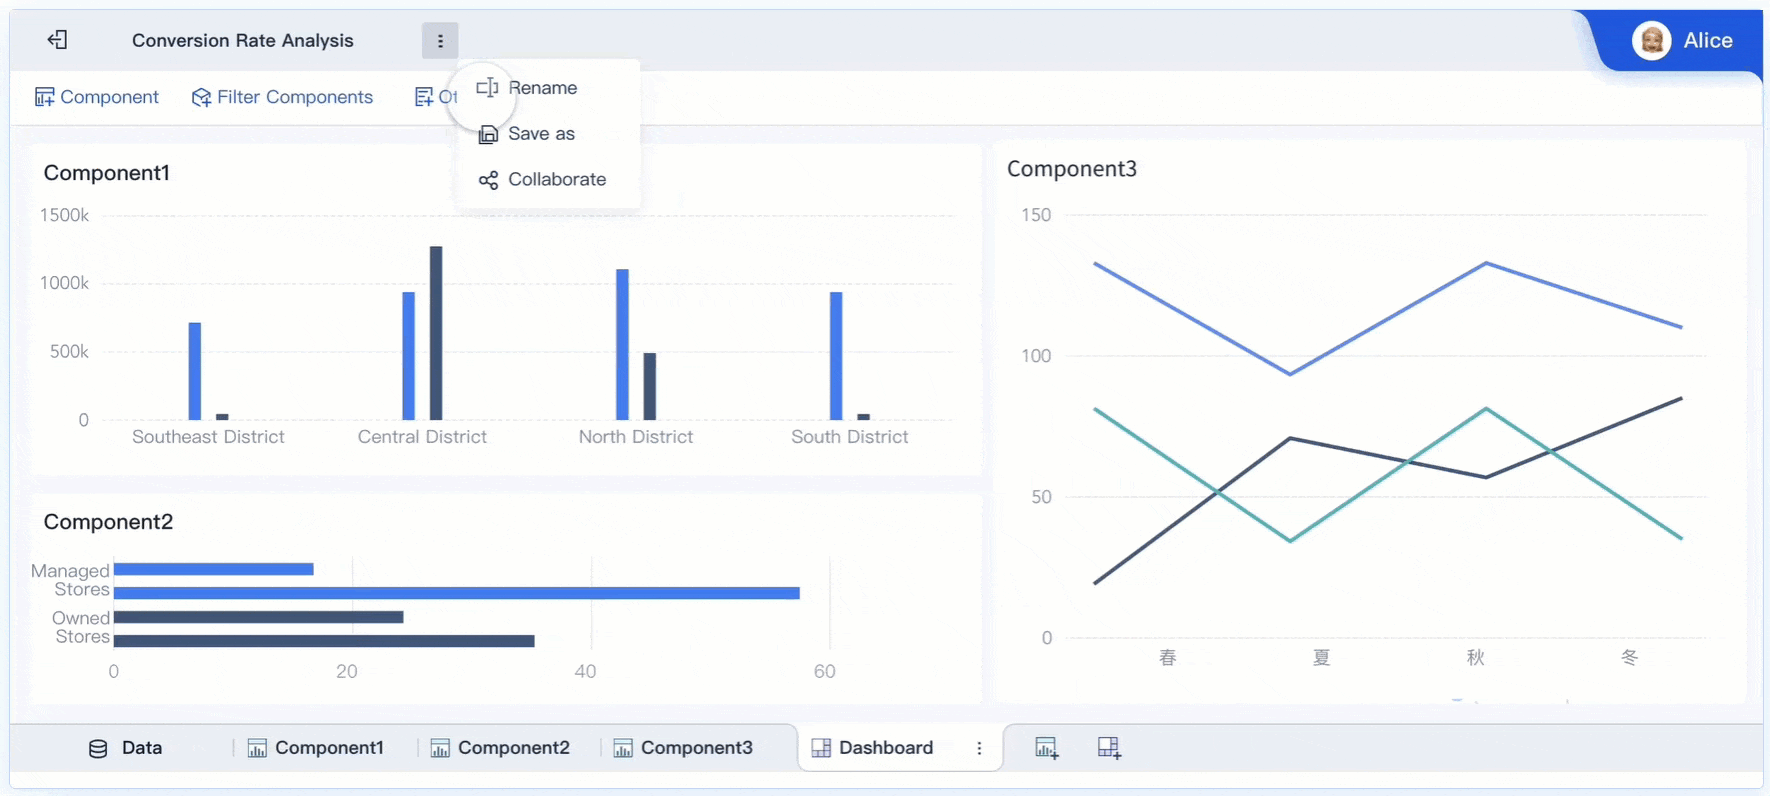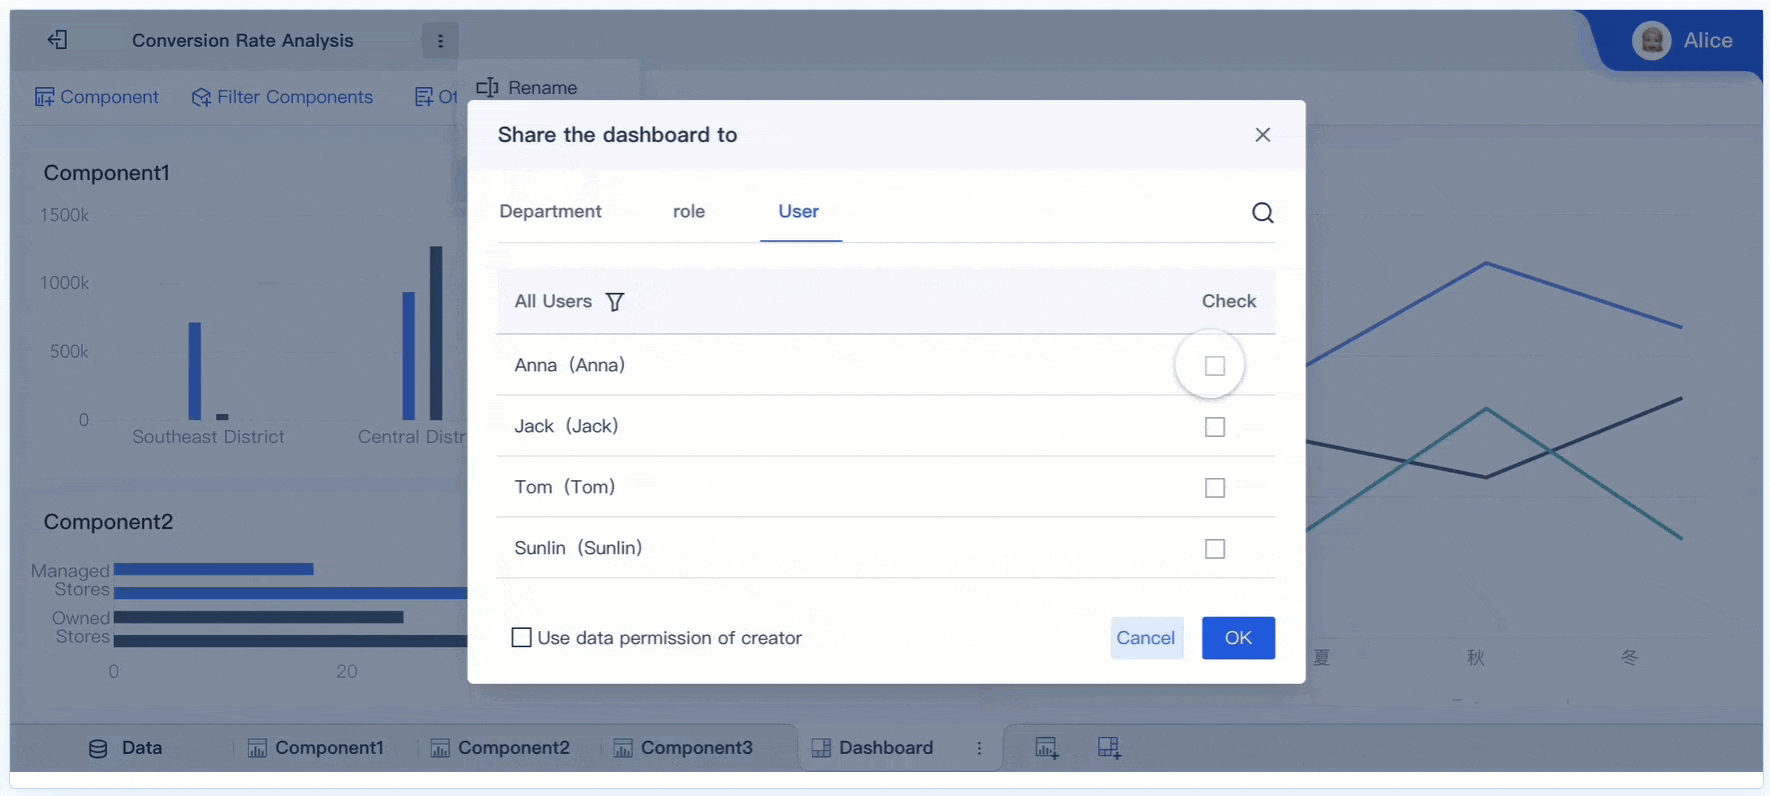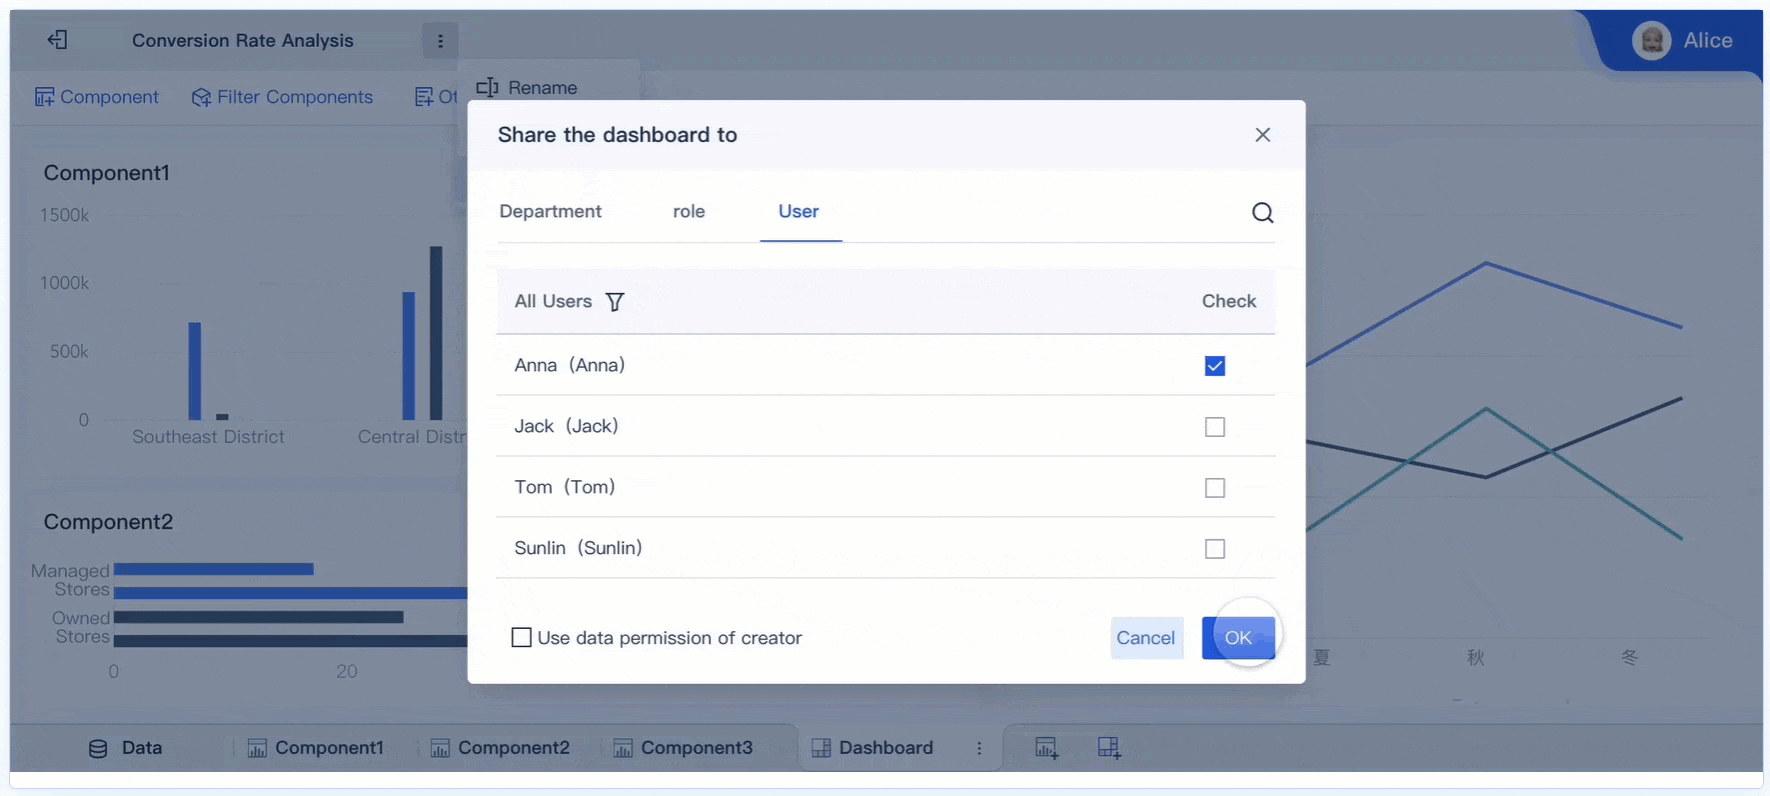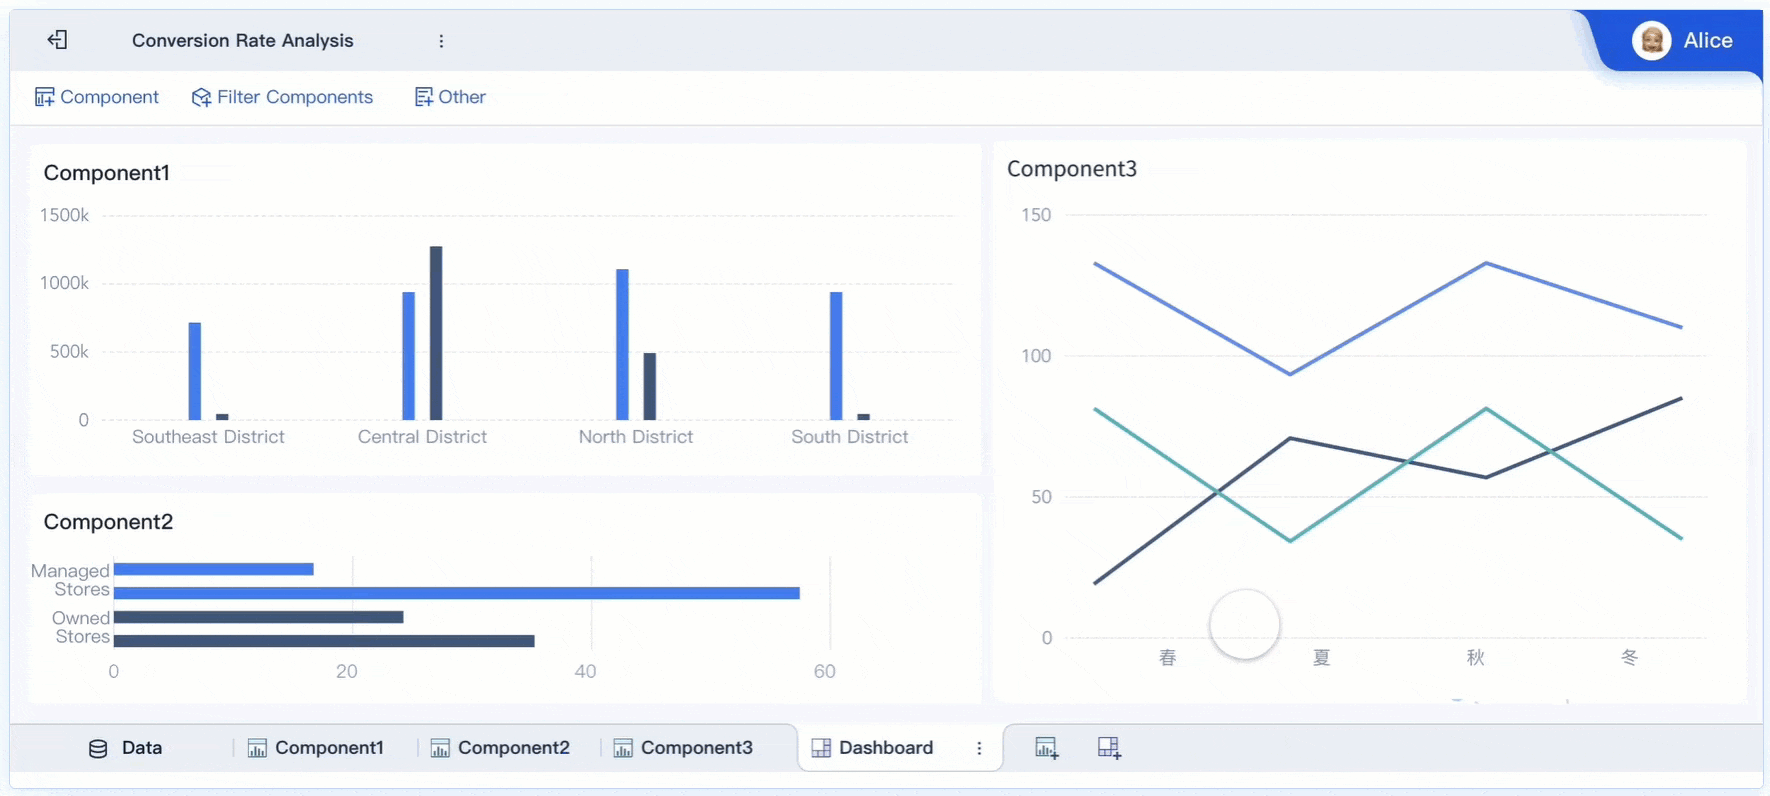
Di sinilah pendekatan berbasis platform menjadi jauh lebih efisien. Membangun ini secara manual itu kompleks; gunakan FineBI untuk memanfaatkan template siap pakai dan mengotomatiskan seluruh workflow analitik ini.
Untuk tim manufaktur, FineBI dapat menjadi enabler yang kuat untuk:
- menggabungkan data inspeksi visual dari edge, MES, dan database produksi
- membuat dashboard KPI quality secara real-time
- memantau false reject, false accept, scrap, dan tren defect per lini
- membandingkan baseline vs hasil pasca implementasi
- menyajikan insight yang mudah dipahami oleh QC, produksi, hingga manajemen
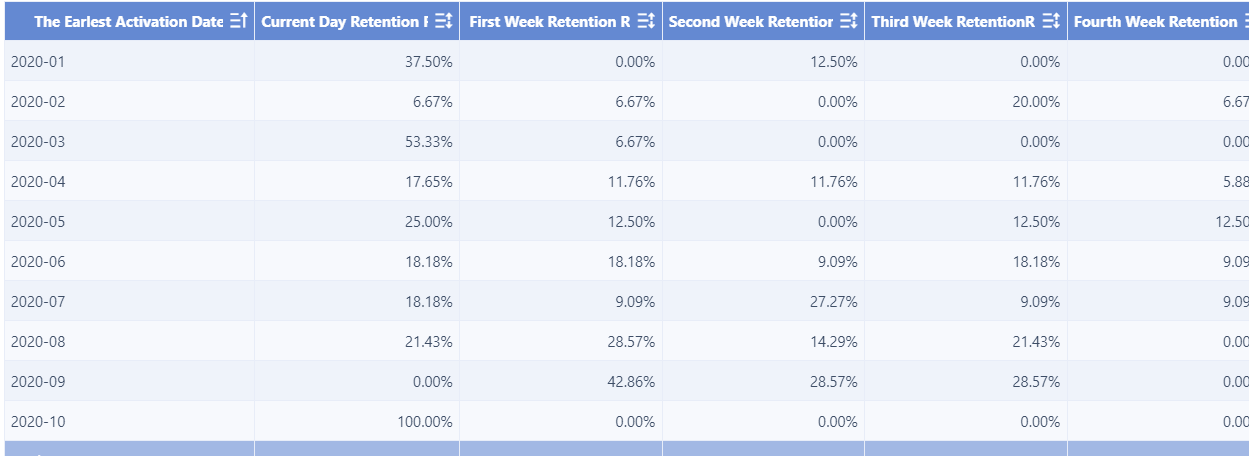
Dengan template dashboard yang siap pakai, tim tidak perlu membangun semua visualisasi dan logika pelaporan dari nol. Ini mempercepat time-to-value dan membantu proyek computer vision quality control beralih dari sekadar eksperimen teknis menjadi sistem operasional yang terukur.
Pada akhirnya, keberhasilan implementasi bukan ditentukan oleh seberapa canggih model yang dipakai, tetapi oleh seberapa baik perusahaan:
- memilih use case yang tepat,
- mengunci KPI yang benar,
- merancang arsitektur yang tahan kondisi pabrik,
- mengintegrasikan output ke workflow nyata,
- dan memonitor dampak bisnisnya secara konsisten.
Jika tujuan Anda adalah mengurangi defect, mempercepat respons kualitas, dan membangun operasi inspeksi yang scalable, maka kombinasi computer vision quality control dan FineBI adalah fondasi yang jauh lebih praktis dibanding membangun ekosistem monitoring secara manual dari nol.
FAQs
Computer vision quality control adalah sistem inspeksi otomatis yang memakai kamera, pencahayaan, sensor, dan algoritma untuk mendeteksi cacat produk di lini produksi. Tujuannya adalah meningkatkan konsistensi, kecepatan, dan traceability inspeksi.